
Fúrószerszám törésének megelőzése: Tanulságok a 23CrNi3Mo acél meghibásodási elemzéséből
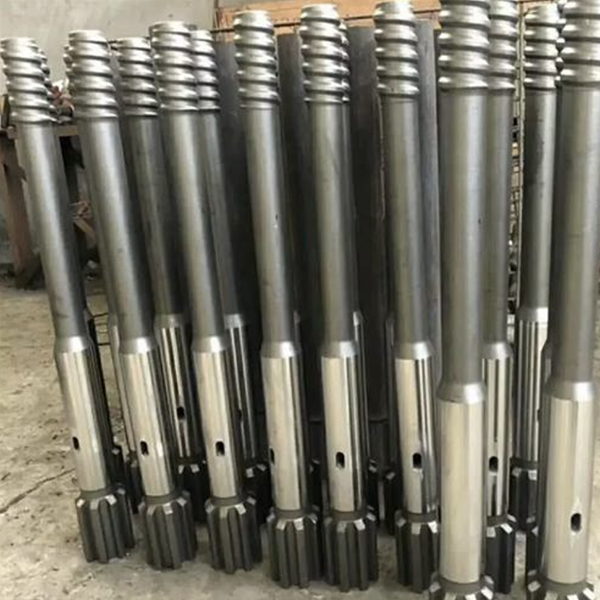
A bányászati, kőfejtési és energetikai projektekben használt fúrószerszámok az ipar legmostohább mechanikai körülményei között működnek. A DTH kalapács alkatrészeinek, szárainak, fúrórudainak és fúrófejeinek ellen kell állniuk az ismételt ütéseknek, torziónak, hajlításnak, abrazív kopásnak, korróziónak és érintkezési igénybevételnek. Amikor egy szerszám idő előtt eltörik, az eredmény nem csak egyetlen alkatrész elvesztése: a fúrás leáll, a termelés késik, és a csatlakoztatott berendezések is megsérülhetnek.
A karbonizált 23CrNi3Mo acél fúrószerszámok meghibásodási elemzése értékes útmutatást nyújt a gyártók és a felhasználók számára. A legfontosabb tanulság az, hogy a kifáradási élettartam a felületi keménység és a mag szívóssága közötti egyensúlytól, valamint a megmunkálási pontosságtól, a hőkezeléstől és az általános anyagminőségtől függ.
Miért érzékenyek a fúrószerszámok a kifáradásos meghibásodásra?
A fúrószerszám minden fúrási ciklus során ismételt terhelésnek van kitéve. Az ütési energia áthalad a szerszámtesten, míg a forgás és az előtolási erő további feszültséget hoz létre. Valós munkakörülmények között az alkatrész a következőket is tapasztalhatja:
Hajlítás a beállítási hibák vagy furateltérések miatt.
Torziós terhelés forgásból és bit-kő érintkezésből.
Kőpor és forgács okozta kopás.
Bányavíz, öblítővíz vagy nedves fúrási körülmények okozta korrózió.
Lokális feszültségkoncentráció a bordáknál, meneteknél, vállaknál és megmunkált átmeneteknél.
Ezek a terhelések nem statikusak. Fúrás közben ezerszer ismétlődnek, ami kritikus fontosságúvá teszi a fáradási teljesítményt. Kis felületi hibák, éles megmunkálási nyomok, rossz átmenetek vagy nem megfelelő hőkezelés válhatnak repedéskiváltó helyévé. A repedés kialakulása után az ütőterhelés gyorsan előretörheti azt.
A karbonizálás szerepe a fúrószerszám teljesítményében
A karbonizálást gyakran alkalmazzák kemény, kopásálló felület létrehozására, miközben megőrzik a szívósabb magot. Fúrószerszámok esetében ez a kombináció elengedhetetlen. A felületnek ellenállnia kell a kopásnak és az érintkezési károsodásnak, míg a magnak el kell nyelnie az ütési energiát és meg kell akadályoznia a rideg törést.
Egy sikeres karbonizált szerkezetnek fokozatos átmenettel kell rendelkeznie a kemény felületi rétegtől a puhább, szívósabb magig. Ez a keménységi gradiens segít elosztani a feszültséget, és csökkenti a rétegek közötti hirtelen tulajdonságváltozás kockázatát.
Ha a karbonizált réteg túl rideg, túl egyenetlen vagy rosszul illeszkedik a maghoz, a kifáradási ellenállás csökkenhet. Egy keskeny átmeneti zóna éles változást okozhat a keménységben és a mikroszerkezetben. Ismétlődő ütések hatására ez a régió repedésekre hajlamossá válhat. Ezzel szemben egy szélesebb és simább átmenet segít a szerszámnak ellenállni a repedések kialakulásának, és lassítja a repedés terjedését.
A törés megjelenése segít azonosítani a kiváltó okot
A törésfelület vizsgálata az egyik leghasznosabb módszer a fúrószerszám meghibásodási elemzésében. A pásztázó elektronmikroszkópia kimutathatja, hogy a repedés fokozatosan nőtt-e a kifáradás következtében, vagy az alkatrész hirtelen tört-e el.
Egy jobb fáradási ellenállással rendelkező alkatrész gyakran a végső szakadás előtt repedésnövekedés jeleit mutatja, beleértve a fáradásos barázdákat és a képlékeny gödröcskéket. Ezek a jellemzők azt jelzik, hogy az anyag elnyelte az energiát és idővel ellenállt a repedésterjedésének.
Összehasonlításképpen, egy rideg törés viszonylag simának tűnhet, és korlátozott képlékeny alakváltozást mutathat. Ez arra utalhat, hogy egy hiba vagy feszültségkoncentráció gyors töréshez vezetett, mielőtt az anyagnak lehetősége lett volna jelentősen deformálódni.
A törés helye is fontos. A bordák, menetgyökerek és éles geometriai átmenetek gyakori helyek a feszültségkoncentráció szempontjából. Ha a törések következetesen a bordás élnél vagy a megmunkált saroknál kezdődnek, a vizsgálatnak a felületminőségre, a méretpontosságra, a szerszámgeometriára és a helyi hőkezelési hatásokra kell összpontosítania.
A mikroszerkezetnek és a keménységnek együtt kell működnie
A kemény felület nem feltétlenül tartós felület. A fúrószerszám megbízhatósága a karbonizált réteg, az átmeneti zóna és a magszerkezet közötti kapcsolattól függ.
Sok ütvefúró alkatrész esetében a kívánt szerkezet a nagy keménységű felületet egy olyan maggal ötvözi, amely kellő szívósságot biztosít. A fokozatos keménységi profil segíthet csökkenteni a rideg viselkedést. A mikroszerkezetet szabályozni kell a túlzott ridegség elkerülése érdekében, miközben megfelelő ellenállást biztosít a kopással és a deformációval szemben.
A martenzites szerkezetek nagy keménységet biztosíthatnak, de a mag túlzott keménysége vagy egy hirtelen átalakulási zóna csökkentheti a szívósságot. A magban lévő bainites vagy temperált szerkezetek segíthetnek az ütésállóság növelésében, az adott kialakítástól és hőkezelési folyamattól függően.
A helyes eredmény nem egyetlen univerzális keménységi érték. Ez egy szabályozott tulajdonságprofil, amely illeszkedik a szerszám geometriájához, az ötvözet összetételéhez, az üzemi terheléshez és a várható kopási körülményekhez.
Az acél tisztasága továbbra is számít
A nemfémes zárványok kifáradást kiváltó tényezőkké válhatnak, ha nagyok, rosszul oszlanak el, vagy nagy igénybevételű felületek közelében helyezkednek el. Az oxid- és szulfidzárványokat ezért tiszta acélgyártási gyakorlattal kell szabályozni.
A kis zárványok jelenléte azonban nem magyaráz meg automatikusan minden hibát. Ha a zárványok finomak és jól kontrolláltak, a fontosabb ok lehet a hőkezelési egyensúlyhiány, a rossz átmeneti zóna kialakítás, a felületi hibák vagy a megmunkálási károk.
Egy teljes körű hibavizsgálatnak a következőket kell vizsgálnia:
Törés eredete és repedésnövekedési iránya.
Felszíni és felszín alatti mikroszerkezet.
Karburált burkolat mélysége és keménységi gradiens.
Mag keménység- és szívósságjelzők.
A zárvány mérete, típusa és eloszlása.
Bordák, menetek és vállak geometriája.
Megmunkálási nyomok, csiszolási égések és felületi egyenetlenségek.
Tényleges fúrási körülmények és karbantartási feljegyzések.
Gyártásvezérlések, amelyek javítják a szerszámok élettartamát
A fúrószerszám élettartamának javítása összehangolt minőségellenőrzést igényel a nyersanyagtól a végső ellenőrzésig.
Az acélgyártás során ellenőrizni kell az összetételt, a tisztaságot és a szétválasztást. A hengerlés és kovácsolás során meg kell őrizni az egységes mikroszerkezetet, és kerülni kell a durva szemcsés területeket. A megmunkálás során minimalizálni kell az éles bevágásokat, a mély szerszámnyomokat és az egyenetlen felületkezelést. A kritikus felületeket hőkezelés előtt, majd szállítás előtt is ellenőrizni kell.
A karbonizálás és az azt követő hőkezelés különösen gondos ellenőrzést igényel. A tokvastagság, a szénpotenciál, a kioltási sebesség és a megeresztési feltételek mind befolyásolják a végső mikroszerkezetet és keménységi profilt. A robusztus eljárás kopásálló felületet, sima átmeneti zónát és szívós magot eredményez.
A gyártóknak a kritikus termékek esetében olyan folyamat-validálási módszereket is alkalmazniuk kell, mint a keménységmérés, a metallográfiai vizsgálat, a méretvizsgálat és a fáradásvizsgálat.
Gyakorlati lépések felhasználók számára
A fúróvállalkozók a helyes kezeléssel is csökkenthetik a korai meghibásodásokat. A szerszámokat a fúró ütési energiájához, nyomatékához és furatátmérőjéhez kell igazítani. A kopott tengelykapcsolókat, a rossz beállítást és a túlzott előtolóerőt időben ki kell javítani. A kezelőknek rendszeresen ellenőrizniük kell a bordákat, a meneteket és az érintkező felületeket, és el kell távolítaniuk a sérült szerszámokat, mielőtt a repedések katasztrofális meghibásodásokká válnának.
A cél nem csupán a fúrószerszám keményebbé tétele. A cél egy olyan alkatrész létrehozása, amely a kopásállóság, a szívósság, a fáradási ellenállás és a gyártási pontosság megfelelő egyensúlyát kínálja. A 23CrNi3Mo fúrószerszámok esetében ez az egyensúly a megbízható, hosszú élettartamú teljesítmény alapja a nagy igénybevételt jelentő kőzetfúrási környezetben.



