
Miért fontosabb a gombfej teste, mint a legtöbb vásárló gondolja?
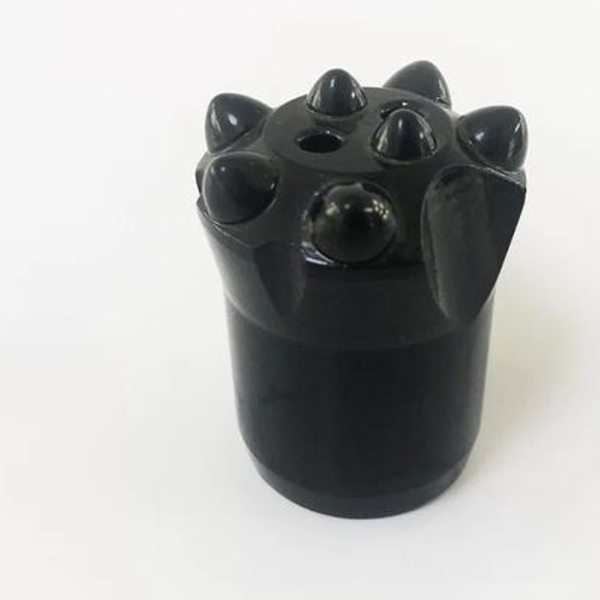
Egy gombos fúrófejet gyakran az alapján ítélnek meg, amit mindenki először lát: a keményfém gombok.
Ez érthető. A gombok a vágópontok. Ezek csapódnak a sziklába, zúzzák össze a felületet, és ezek viselik el a legszembetűnőbb kopást. De a keményfém csak annyira megbízható, mint az azt tartó acéltest.
Amikor egy menetes gombfúró korán meghibásodik, annak oka nem mindig a keményfém minősége vagy a fúrási paraméterek. A probléma sokkal korábban is kezdődhet, például a fúrótest elkészítési módjában.
A gomb alakú fúrótestnek biztonságosan kell tartania a keményfém betéteket, el kell vezetnie az ütési energiát a fúrószálon keresztül, ellen kell állnia a forgásnak és a koptató hatásnak, valamint ki kell bírnia az ismételt igénybevételi ciklusokat kemény kőzetben. Szilárdsága, szívóssága, méretpontossága és belső szerkezete mind befolyásolja a fúró élettartamát.
Ezért fontos a gyártási módszer.
A test a gombfej szerkezeti alapja
Egy kőzetfúró teste zord környezetben dolgozik. Minden ütési impulzus áthalad a száradapteren és a fúrórúdon, mielőtt eléri a fúrófejet. A testnek ezt az energiát át kell adnia a keményfém gomboknak anélkül, hogy megrepedne, deformálódna, vagy a gombfészek meglazulna.
Ezzel egy időben a fúrófej terhelés alatt forog. A forgács és az öblítővíz áthalad a felületen és az öblítőjáratokon. A menetes csatlakozást ismételten meghúzzák, meglazítják és rezgésnek teszik ki.
Egy jó kistestnek egyensúlyban kell lennie az egymással versengő igényekkel:
Nagy szilárdság a deformáció ellenállása érdekében
Ellenállóképesség az ismételt ütések túléléséhez
Kopásállóság a menetek és az öblítési jellemzők körül
Pontos gomblyuk geometria
Stabil méretek a fúrószárral való megbízható csatlakozáshoz
Állandó anyagtulajdonságok tételről tételre
Egyetlen tulajdonság sem elég önmagában. Egy nagyon kemény, de törékeny test ütés hatására megrepedhet. Egy szívós, de túl puha test gyorsan elkophat, vagy elveszítheti a tartást a keményfém gombok körül. A gyártási folyamat segít meghatározni, hogy ez az egyensúly elérhető-e.
Négy gyakori módszer gombos test készítésére
A gyártók megmunkálást, hideg extrudálást, meleg extrudálást vagy forró kovácsolást alkalmazhatnak a gombfej testének kialakításához. Mindegyik módszernek megvannak az erősségei és a korlátai.
A megmunkálás egyszerű. Egy test kivágható rúdanyagból a kívánt külső alakra. Ez hasznos lehet prototípusokhoz, kis sorozatokhoz vagy egyszerű tervekhez. De több anyaghulladékot termelhet, és nem javítja a belső fémáramlást, illetve nem szünteti meg a kiindulási anyagban esetlegesen előforduló belső folytonossági hiányosságokat. Egy olyan alkatrész esetében, amely nagyfrekvenciás ütésnek lesz kitéve, ez számít.
A hideg extrudálás javíthatja a sűrűséget és az anyagkihasználást, de az alakítási terhelés nagy. Nagy teljesítményű berendezéseket és robusztus szerszámokat igényel. Általában praktikusabb kisebb, egyszerűbb alkatrészekhez vagy szigorúan ellenőrzött gyártási körülményekhez.
A meleg extrudálás csökkenti a hidegalakításnál megfigyelhető alakváltozási ellenállást. Alakíthatósági képessége és folyamatvezérlési ablaka azonban továbbra is korlátozhatja alkalmasságát nagyobb vagy összetettebb gombos forgácstestekhez.
A melegen sajtolt kovácsolást széles körben alkalmazzák ütőszerszám-alkatrészeknél, mivel ötvözi a magas hőmérsékleten történő képlékeny alakváltozást a szabályozott szerszámalakítással. Megfelelő tervezés és vezérlés esetén a folyamat közel eredeti alakzatokat hozhat létre, javítja az anyagáramlást és támogatja a hatékony tömeggyártást.
Ez nem jelenti azt, hogy minden melegen kovácsolt fúrótest automatikusan jobb. A szerszámminőség, az acélválasztás, a hőmérséklet-szabályozás, a kovácsolási sorrend, a hőkezelés, a megmunkálás és az ellenőrzés továbbra is meghatározza a végeredményt. De a folyamat szilárd kiindulási alapot biztosít az igényes kőzetfúrási alkalmazásokhoz.
Miért változtatja meg a kovácsolás a belső szerkezetet?
A kovácsolás fő előnye nem egyszerűen az, hogy az alkatrész úgy néz ki, mint egy gombos fúrófej teste.
Szabályozott deformáció során a fém sűrűbbé és szerkezetileg folytonosabbá válhat. A belső üregek vagy folytonossági hiányok csökkenthetők. A szemcseáram az alkatrész geometriája körül irányítható. A kritikus teherhordó területeken ez jobb kifáradási ellenállást biztosíthat, mint egy olyan test, amelyet csak egy rúdból anyag eltávolításával alakítanak ki.
Gondoljon bele, mit tapasztal a bit használat közben. A test nem egyetlen tiszta, állandó terhet hordoz. Ütések, csavarások, öblítések, melegedések, hűtések és rezgések érték ezerszer. A kis belső gyengeségek a kifáradásos károsodás kiindulópontjává válhatnak.
Egy jól megtervezett kovácsolási folyamat segít az anyagot oda helyezni, ahol szüksége van rá.
A végső hőkezelés előtt egyenletesebb szerkezetet is biztosíthat. A hőkezelés ezután beállítja a végső keménységet és szívósságot, de akkor a leghatékonyabb, ha a kiindulási anyag már konzisztens.
A pontosság a kovácsolás után is számít
A kovácsolás nem szünteti meg a megmunkálást. Megváltoztatja a megmunkálás szükségességét.
Egy közel tömör kovácsolt előgyártmány csökkentheti a később eltávolítandó anyag mennyiségét. A gyártó így a megmunkálási erőfeszítéseket a kritikus jellemzőkre összpontosíthatja: menetekre, gomblyukakra, öblítőjáratokra, felületekre és precíz átmenetekre.
Ez azért fontos, mert a gombos bit teljesítménye ugyanúgy függ a geometriától, mint az anyagtól.
A keményfém gomboknak megfelelő furatátmérőre, mélységre, távolságra és fészekállapotra van szükségük. A felület kialakításának támogatnia kell a hatékony kőzetaprítást és a forgács eltávolítását. A meneteknek pontos formára és illeszkedésre van szükségük. Az öblítőfuratokat úgy kell elhelyezni és simítani, hogy szükségtelen feszültségkoncentrációk hozzanak létre.
Amikor a kovácsolt test méretstabil, ezek a befejező műveletek könnyebben irányíthatók. A kevesebb felesleges forgácsolás jobb anyagkihasználást és hatékonyabb termelést is jelenthet.
A folyamatszabályozás elválasztja az erős darabot a kockázatostól
A melegkovácsolási eljárásnak megvan a maga sajátossága.
A melegítési hőmérsékletnek meg kell egyeznie az acélminőséggel és az alakítási tervvel. A túl kevés hő megnehezítheti az alakítást és növelheti a szerszám terhelését. A túl sok hő károsíthatja a szemcseszerkezetet, fokozhatja az oxidációt és lerövidítheti a szerszám élettartamát. A hőmérsékletet a folyamat során folyamatosan szabályozni kell, nem szabad a megjelenésből kitalálni.
A szerszám állapota is számít. A kopott vagy rosszul hűtött szerszám befolyásolhatja a méreteket, a felület minőségét és az ismételhetőséget. A gyártóknak a szerszám hőmérsékletét, kenését, beállítását és karbantartását kell kezelniük, ha állandó teljesítményt szeretnének.
Ezután következik a hőkezelés. A kovácsolt testnek továbbra is szabályozott hőkezelési cikluson kell átesnie a kívánt végső tulajdonságok eléréséhez. A tisztítás, a melegítés egyenletessége, a nemesítés, a megeresztés és az ellenőrzés továbbra is elengedhetetlen.
Más szóval, a kovácsolás nem a minőségellenőrzés megkerülésének rövid útja. Ez a minőségbiztosítási rendszer egyik szakasza.
Amit a vásárlóknak fel kell tenniük egy gombostű-beszállítónak
Egy vevőnek nem kell kohásznak lennie. De néhány gyakorlati kérdés feltárhatja, hogy a beszállító a felszínen túlmutatóan is érti-e a terméket.
Kérdezze meg, hogyan van kialakítva a fúrótest. Kérdezze meg, hogy milyen acélminőségeket használnak a kívánt alkalmazáshoz. Kérdezze meg, hogyan szabályozzák a gomblyukakat, meneteket és öblítési funkciókat. Kérdezze meg, hogy milyen hőkezelési és keménységellenőrzéseket végeznek. Kérdezze meg, hogy a beszállító tudja-e illeszteni a fúrót a kőzetviszonyaihoz, a fúrómodellhez, a rúdmenethez és a működési mintához.
Nézd meg a terepen fontos eredményeket is:
Stabil mérőeszköz élettartam
Biztonságos keményfém gombrögzítés
Megbízható menetes csatlakozások
Testrepedés-ellenállás
Egyenletes behatolási teljesítmény
Előre látható költség fúrt méterenként
Egy gombfúró nem csupán keményfém betétek gyűjteménye. Egy gondosan összeállított mechanikus rendszer. A fúrótest az, ami összetartja ezt a rendszert.
Amikor a testet a megfelelő eljárással készítik és gondosan ellenőrzik, a fúró többi része sokkal nagyobb eséllyel fogja nyújtani a fúrócsapat által elvárt teljesítményt.



