
Üreges acélminőség nagy teherbírású fúrórudakhoz
A nagy teherbírású fúrórudak a hidraulikus kőzetfúrók ütési energiáját és forgását adják át a fúrófejnek. Üreges acéltestüknek ellen kell állnia az ismételt nagy energiájú ütéseknek, a nyomatéknak, a kopásnak és a korrozív öblítővíznek vagy levegőnek. Ahogy a fúróberendezések egyre erősebbek lesznek, az üreges acél minősége és állaga egyre fontosabbá válik a rudak élettartama és a fúrás megbízhatósága szempontjából.
Az üreges acél előállításához használt gyártási folyamat befolyásolja annak méreteit, belső szerkezetét, felületi állapotát és kifáradási teljesítményét. Ez a cikk két elterjedt gyártási módszert és a nagy teherbírású fúrórudak teljesítményét befolyásoló minőségi tényezőket tekint át.
Nagy teherbírású fúrórudakkal szembeni követelmények
A nagy teherbírású fúrórudak nehéz körülmények között működnek. A forráscikk olyan hidraulikus fúróberendezéseket ír le, amelyek percenként több ezer ütést adnak le, nagy ütési energiával és jelentős nyomatékkal. A rúdnak ezt az energiát feszültséghullámok formájában kell továbbítania, miközben forog és öblítőközeget szállít a belső járatán keresztül.
Működés közben a fúrórúd teste ütés-, hajlítási, csavarási és fáradási terheléseknek van kitéve. Külső felülete érintkezik a kőzettel és a furat falával, míg a belső öblítőfurat nyomás alatt álló víznek vagy levegőnek, valamint abrazív forgácsoknak van kitéve. Ez a kombináció teszi az üreges acélt a teljes fúrórendszer kritikus részévé.
A cikk a nagy teherbírású rudak, köztük a T51, T45 és H35 termékcsaládok növekvő piacát ismerteti. Azt is jelenti, hogy a hazai rudak jelentős piaci részesedésre tettek szert, miközben az élettartam és a kifáradásos törés változékonysága továbbra is aggodalomra ad okot egyes termékek esetében. Ezek a piaci adatok a cikkben szereplő adatokat tükrözik, és össze kell vetni őket a jelenlegi regionális adatokkal.
Két gyártási útvonal üreges acélhoz
A cikk két gyártási útvonalat vázol fel az üreges acélhoz.
Az első útvonalon a belső furatot egy tömör buga fúrásával, majd egy tüskével vagy magpálcával történő hengerléssel hozzák létre. Egy egyszerűsített folyamat a következő:
Acélgyártás és finomítás
Nagy tuskó folyamatos öntése
Kezdeti hengerlés a tuskó megnyitásához és formázásához
A középső furat mechanikus fúrása
Magrúd behelyezése
Hengerlés az üreges acél kialakításához
A második eljárás meleglyukasztást és meleghengerlést alkalmaz. Egy kerek tuskót felmelegítenek, átlyukasztanak rajta egy központi lyukat, csökkentik az átmérőjét, majd a végső zártszelvénylé hengerelik.
Minden folyamatnak megvannak a maga kompromisszumai. A fúrás és a maghengerlés jól kivitelezett eljárás esetén szabályozott belső geometriát és kedvező fémáramlást biztosíthat. A meleglyukasztás és -hengerlés előnyöket kínálhat a hozam, a termelési költségek és a gyártási rugalmasság tekintetében. A legjobb útvonal az acélminőségtől, a termék méreteitől, a berendezésektől, a minőségi céloktól és a termelési mennyiségtől függ.
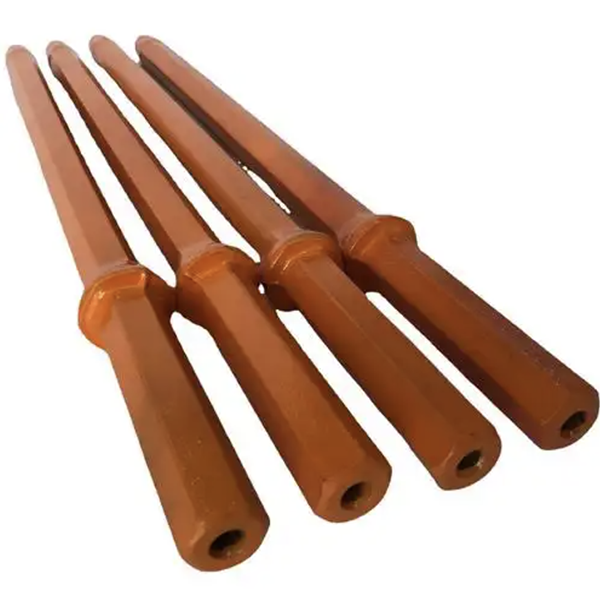
Hogyan befolyásolja a gyártás a termékminőséget
Az üreges acél belső geometriája befolyásolja, hogy a fúrórúd hogyan viseli a terhelést. A fúrólyuk útvonalán a középponttól eltérő furat egyenetlen falvastagságot eredményezhet. Az éles belső átmenetek koncentrálhatják a feszültséget, és kifáradásos repedések kiindulási pontjaivá válhatnak.
A melegen lyukasztott és hengerelt üreges acélnak megvannak a maga kihívásai. A belső vagy külső felületen lévő spirális nyomok vagy apró felületi repedések befolyásolhatják az élettartamot, ha nem kezelik őket. Ezek a hibák súlyosbodhatnak, ha a rúd ismételt ütéseknek és hajlításnak van kitéve.
A gyártóknak ezért figyelemmel kell kísérniük:
Külső méretek és profil
Belső furatátmérő és koncentricitás
Falvastagság egyenletessége
Egyenesség
Belső és külső felület állapota
Dekarbonizáció és vízkőmentesítés
Mechanikai tulajdonságok
Acél tisztasága és zárványossági szintje
Az ellenőrzési követelményeknek tükrözniük kell a rúd kialakítását és az üzemi körülményeket. A felületi és méretbeli elfogadási kritériumokat a gyártás előtt meg kell határozni, és következetesen alkalmazni kell.
Acél tisztasága és állandósága
A cikk a 23CrNi3Mo-t a nagy teherbírású fúrórudakhoz gyakran használt acélként azonosítja, és megjegyzi, hogy a névleges kémiai és mechanikai követelmények a beszállítók között hasonlóak lehetnek, míg a tisztaság és az állag továbbra is eltérő.
A kulcsfontosságú tényezők közé tartozik a kén- és alumíniumtartalom, az oldott gázok, például a nitrogén és a hidrogén szintje, a zárványmorfológia, valamint az alacsony nagyítású mikroszerkezet stabilitása.
Ezek a tényezők azért fontosak, mert a zárványok, a gázzal kapcsolatos hibák és a lokális egyenetlenségek csökkenthetik a fáradási ellenállást. Ismétlődő ütés esetén egy kis belső vagy felületi hiba is repedés kiindulópontjává válhat. A fejlettebb acélgyártási ellenőrzés és vizsgálat segít csökkenteni ezt a kockázatot.
A kémiai összetétel önmagában nem határozza meg a minőséget. Két hasonló névleges kémiai összetételű hőkezelés eltérő teljesítményt nyújthat, ha tisztaságuk, szétválasztásuk, belső hibáik vagy mikroszerkezetük eltér.
Az üreges acél illesztése a rúdgyártási folyamathoz
Az üreges acél csak a kiindulási anyag. A kész fúrórúd megmunkálástól, menetkészítéstől, hőkezeléstől, kiegyenesítéstől és végső ellenőrzéstől is függ.
Az acélnak alkalmasnak kell lennie a gyártó teljes folyamatára. A keménység vagy a mikroszerkezet változásai befolyásolhatják a megmunkálást és a hőkezelési választ. A rossz egyenesség vagy az egyenetlen falvastagság problémákat okozhat a menetmegmunkálás és -szolgáltatás során.
Egy megbízható ellátási programnak tartalmaznia kell az anyagtanúsítást, a hőkövetést, a megállapodás szerinti mérettűréseket, a hibahatárokat és az időszakos teljesítményfelülvizsgálatot. A fúrt méterekre, a törési helyekre, a menetkopásra és az állásidőre vonatkozó terepi adatok segíthetnek azonosítani, hogy a probléma az üreges acélban, a későbbi feldolgozásban vagy az üzemi körülményekben ered-e.
Következtetés
Mind a fúrt furatú, mind a melegen lyukasztott gyártási eljárások képesek üreges acélt biztosítani nagy teherbírású fúrórudakhoz, ha a folyamatot megfelelően szabályozzák. Teljesítményük a belső geometriától, a falvastagság állandóságától, a felületi minőségtől, az acél tisztaságától és a stabil mechanikai tulajdonságoktól függ.
A fúrórúdgyártók és a fúróvállalkozók számára a cél a teljes anyag- és gyártási lánc értékelése. Az állandó minőségű üreges acél erősebb alapot biztosít a rúdnak a megbízható kifáradási élettartam, a kiszámítható megmunkálás és a megbízható fúrási teljesítmény érdekében.



