Kőzetfúró keményfém: Tulajdonságok, kopási kihívások és újrahasznosítási szempontok
Kőzetfúró keményfém: Tulajdonságok, kopási kihívások és újrahasznosítási szempontok
A kőzetfúráshoz használt keményfém az egyik legfontosabb anyag, amelyet a bányászati, alagútfúrási, kőfejtési és építőipari fúrószerszámokban használnak. A fúrófejek munkavégéhez szerelik be, ahol közvetlenül érintkezik a kőzettel és töri azt ismételt ütés, forgás, kopás és hő hatására.
Sok, ellenőrzött műhelykörnyezetben használt forgácsolószerszámmal ellentétben a bányászati keményfém lapkák rendkívül változó terepi körülmények között működnek. Nagy ütésterhelésnek, koptató kőzetnek, rezgésnek, víznek, pornak, valamint ismétlődő melegítési és hűtési ciklusoknak vannak kitéve. Ez különösen fontossá teszi az anyagválasztást, a szerszámtervezést, a helyes működést és az újrahasznosítás kezelését.
Mi az a kőzetfúró keményfém?
A kőzetfúráshoz használt keményfém egy kemény kompozit anyag, amely általában volfrám-karbid és kobalt alapú. A volfrám-karbid nagy keménységet és kopásállóságot biztosít, míg a kobalt kötőanyagként működik, amely szívósságot ad az anyagnak, és segít elviselni az ütésterhelést.
Az anyagot többféle fúrószerszámban használják, beleértve:
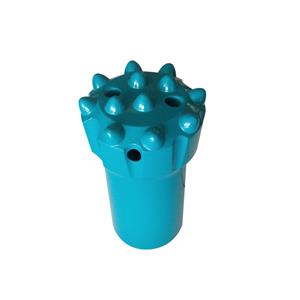
Gomb bitek
Vésőfejek
Menetes fúrófejek
Kúpos fúrófejek
DTH kalapácsfúrók
Dörzsárazó bitek
Bányászati és alagútfúró szerszámok
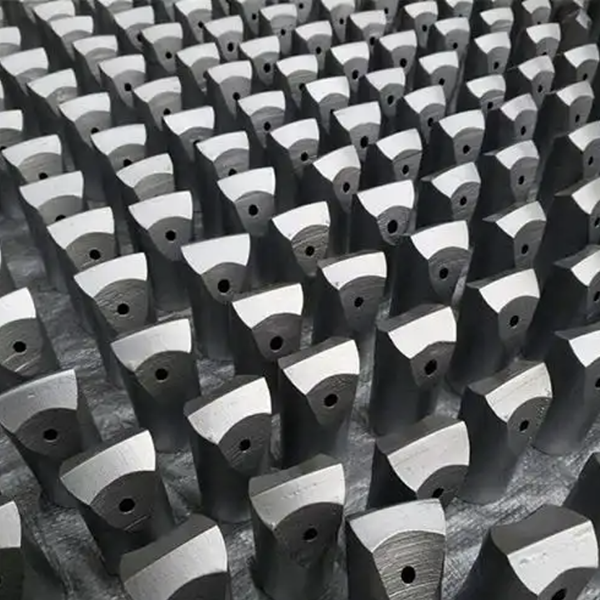
A keményfém betétek acél fúrótestbe vannak szerelve. Fúrás közben az acéltest adja át az ütési energiát a kőzetfúróról, miközben a keményfém betétek zúzzák, lepattanják és koptatják a kőzetet.
A volfrám és a kobalt értékes ásványi erőforrások, így a keményfém teljesítménye nemcsak a fúrás termelékenységét befolyásolja, hanem az anyagfogyasztást és az életciklus-költségeket is.
Miért működik a keményfém bányászati célúan nehéz körülmények között?
A bányászati keményfém lapkáknak sokkal zordabb működési ciklust kell kibírniuk, mint sok hagyományos forgácsolószerszámnak. Kőzetfúrási alkalmazás során a fúrófejet a kemény és abrazív kőzetnek forgása közben ismételten megüti a kőzetfúró. A lapka dinamikus terhelésnek, nagy érintkezési feszültségnek és gyors hőmérsékletváltozásoknak van kitéve.
Egy jó keményfém minőségnek két egymással versengő követelménynek kell egyensúlyban lennie:
Kopásállósághoz szükséges keménység
Szívósság az ütésállóság érdekében
Ha a keményfém túl kemény és rideg, ütés hatására megrepedhet vagy eltörhet. Ha túl puha, túl gyorsan kophat. Az acél fúrótest, a lapka geometriája, az öblítési kialakítás, a fúrási paraméterek és a kőzettípus mind befolyásolják a végső szerszám élettartamát.
A volfrám-karbid fúrófejek rövid élettartama
A forráscikk kifejti, hogy a bányászati keményfém szerszámok gyakran viszonylag rövid szervizciklusokkal rendelkeznek. Példaként egy 45 mm-es felső kalapácsos fúrófejet ír le, amely közepesen kemény kőzetben dolgozik, hozzávetőleges fúrási sebességgel percenként 0,7-0,8 méter, normál élettartama pedig nagyjából 120-150 méter.
Ezek az adatok a forrásanyag referenciaértékei, nem univerzális teljesítménygaranciák. A tényleges szerszám élettartama jelentősen változhat a kőzet szilárdsága, a kopásállóság, a fúrónyomás, az ütőerő, a forgási sebesség, az öblítési minőség, a kezelői gyakorlat és a fúrófej kialakítása miatt.
Az életvégi állapotok tipikus típusai a következők:
Keményfém betét törése
Keményfém kopás
Elveszett gombok vagy betétek
Túlzott mérőeszköz kopás
Kopott acél bittest
Sérült menetek vagy csatlakozások
A korai meghibásodás csökkentése érdekében a kezelőknek biztosítaniuk kell, hogy a fúrási paraméterek megfeleljenek a kőzetviszonyoknak. A túlzott előtolás, a nem megfelelő öblítés, a rossz beállítás vagy a nem megfelelő forgatás mind a keményfémet, mind az acéltestet károsíthatja.
Alacsony anyagfelhasználás fúrószerszámokban
A keményfém gombfúrófejek kopásának egyik fontos kihívása, hogy a keményfém betétnek csak kis része kophat el élettartama alatt. Az aktív hegy érintkezik a kőzettel, míg a betét nagy része szerkezeti támasztékként beágyazva marad az acél fúrótestbe.
A forráscikk szerint egyes alkalmazásoknál a keményfém teljes tömegének kevesebb mint 15%-a fogy el fúrás közben. Ez azt jelenti, hogy jelentős mennyiségű értékes anyag marad a selejtes szerszámban.
A probléma nem egyszerűen a hulladék. A maradék keményfémhez nehéz hozzáférni, mivel szorosan illeszkedik az acéltest zsákfurataiba. A lapkák eltávolítása időt, felszerelést és munkaerőt igényel, ami költségessé teheti a kinyerést.
Keményfém újrahasznosítási kihívások
A keményfém újrahasznosítása fontos téma a fúrószerszám-gyártók és a bányászati üzemeltetők számára. Sok esetben a használt fúrófejeket acélhulladékként kezelik, mivel a beágyazott keményfém kinyerése nehézkes.
A teljes szerszám hagyományos acélhulladékként való kezelése azonban két hátránnyal járhat. Először is, értékes volfrám-karbid anyag vész el. Másodszor, a volfrám-karbid egy magas olvadáspontú anyag, amely nem megfelelő szétválasztás esetén befolyásolhatja az acél újrahasznosítási folyamatait.
Egy jobb újrahasznosítási stratégia magában foglalhatja a használt bitek külön gyűjtését, a szerszámok típus szerinti szétválogatását, a gazdaságos újrahasznosítási módszerek értékelését és a keményfém újrahasznosítására szakosodott szolgáltatókkal való együttműködést. A hasznosítás megvalósíthatósága a helyi munkaerőköltségektől, a keményfém értékétől, a szerszám mennyiségétől, az elválasztási technológiától és a logisztikától függ.
Miért maradhatnak versenyképesek a bányászati keményfém árai?
A bányászati keményfémet nagy mennyiségben fogyasztják, de gyakran viszonylag versenyképes áron értékesítik bizonyos más volfrám-karbid termékekhez képest. A forráscikk ezt részben a fúrószerszámok rövid élettartamának és magas fogyasztási arányának tulajdonítja.
A vásárlók számára az egységár nem lehet az egyetlen választási tényező. Egy bit valódi ára a következőket tartalmazza:
Penetrációs arány
Fúrt méter szerszámonként
Szerszámcsere miatti állásidő
Fúróacél-fogyasztás
Beszorult szerszámok veszélye
Munkaerő-követelmények
Keményfém-visszanyerés vagy -ártalmatlanítás költsége
Egy jobb minőségű keményfém lapka kezdetben drágább lehet, de csökkenti a fúrt méterenkénti költséget. A legjobb megközelítés a fúrószerszám teljesítményének tényleges kőzetviszonyok melletti értékelése, és a legjobb összértéket biztosító keményfém minőség, fúró kialakítás és működési paraméterek kiválasztása.