
Kőzetfúró szerszámok tervezési, gyártási és karbantartási követelményei
A kőzetfúró szerszám egy komplett energiaátadó rendszer. A kőzetfúró ütést és forgást hoz létre, a száradapter és a fúróacél továbbítja ezt az energiát, a fúrófej pedig a kőzetre juttatja. Ha a lánc bármely része gyenge láncszemmé válik, az befolyásolja a fúrás hatékonyságát, a furat pontosságát, a szerszám élettartamát és az üzemeltetési költségeket.
Bányászati, alagútfúrási, kőfejtési és infrastrukturális munkáknál a jó fúrási teljesítmény nem csupán egyetlen alkatrésztől függ. Kompatibilis berendezéseket, megfelelő szerszámtervezést, stabil gyártási minőséget, megfelelő anyagokat, megfelelő hőkezelést és gondos terepi használatot igényel.
A cél egyértelmű: hatékony energiaátadás, hatékony kőzetfeltárás, megbízható csatlakozások fenntartása, állásidő csökkentése és a legalacsonyabb gyakorlati költség elérése fúrt méterenként.
A kőzetfúró szerszámok alapvető követelményei
Egy megbízható fúrószerszám-rendszernek számos általános követelménynek kell megfelelnie:
Hatékony ütési és forgási energiaátadás
Hatékony kőzettörő képesség
Kompatibilitás a kőzetfúróval és a kőzetképződéssel
Egyszerű, tartós és gyártható szerkezet
Gyakorlati karbantartási és utánélezési eljárások
Stabil élettartam és gazdaságos működés
Fáradás-, kopás-, korrózió- és csatlakozási kopásállóság
Minden alkatrésznek eltérőek a működési feltételei. A fúrórúdnak ki kell bírnia az ütéseket, a hajlítást, a csavarodást és a korróziót. A fúrótestnek meg kell támasztania a keményfém betéteket, miközben ellenáll a kopásnak és a repedésnek. A menetes csatlakozásnak lazulás vagy berágás nélkül kell továbbítania az energiát. Ezeket a különböző igényeket a tervezés és a gyártás során figyelembe kell venni.
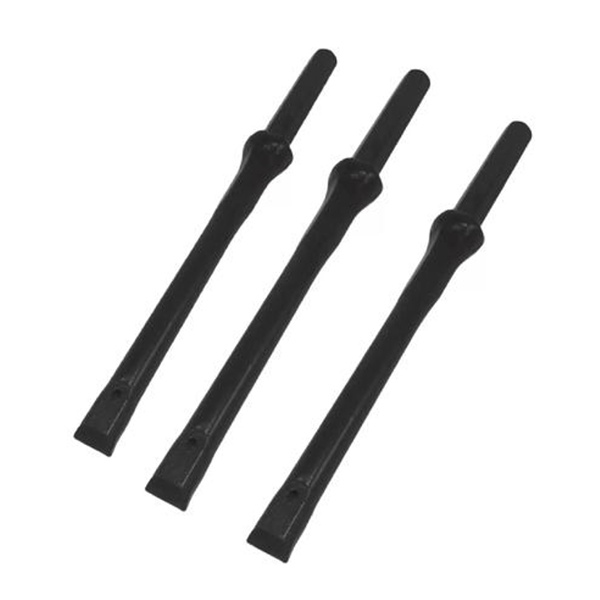
Integrált fúróacél-kialakítás
Az integrált fúróacél egyetlen alkatrészben egyesíti a szárat, a rúdtestet és a fúróhegyet. Mivel nem cserélhető darabokra bontható, a kialakításának minden szakaszon kiegyensúlyozott élettartamra kell törekednie.
Ha az egyik rész sokkal korábban meghibásodik, mint a többi, a teljes szerszám gazdasági értéke csökken. Például egy erős fúrófejnek kevés értéke van, ha a szár vége korán kifárad, és egy tartós rúdtest nem kompenzálja a gyors fúrókopást.
A hőkezelés különösen fontos. Az integrált fúróacél különböző területei eltérő keménységet és szívósságot igényelhetnek. A gyártás során létrejövő lágyult zóna jelentősen befolyásolhatja a kifáradási élettartamot. Ha ez a zóna egy nagy feszültségű területen található, ahol az ütközési hullámok egyesülnek, a törés kockázata megnőhet.
A szár végének jó felületi keménységgel kell rendelkeznie a kopásállóság érdekében, és elegendő belső szívóssággal az ismételt ütések elnyeléséhez. A kemény és szívós zónák közötti átmenetnek fokozatosnak kell lennie. A keménység vagy a mikroszerkezet hirtelen változásai feszültségkoncentrációt hozhatnak létre és csökkenthetik a megbízhatóságot.
Egyenesség, felületi állapot és kifáradási élettartam
A fúróacél felületi minősége közvetlen hatással van a kifáradási teljesítményre. A kis hibák ismételt ütések hatására repedések kialakulásának helyévé válhatnak.
A potenciálisan káros hibák közé tartoznak:
Karcolások és horpadások
Korróziós gödrök
Dekarbonizált felületi rétegek
Oxid skála
Éles azonosító jelek
Durva megmunkálási nyomok
Kis átmeneti sugarak a vállaknál
Egyenetlenség a szár végén
Nem merőleges szárfelületek
A fúrórúd tengelyére nem merőleges szárvég excentrikus ütőterhelést okozhat. Ez felgyorsíthatja a fúrórúd kifáradását, károsíthatja a kőzetfúró dugattyújának felületét, növelheti a bordás tengely kopását, valamint szükségtelen rezgést és zajt okozhat.
A gyártóknak ellenőrzött megmunkálási, hőkezelési, egyengetési és ellenőrzési eljárásokat kell alkalmazniuk. A kivitelezőknek a sérült rudakat ki kell vonniuk a forgalomból, mielőtt a felületi hibák kifáradásos repedésekké alakulnának.
Korrózióvédelem és sörétezés
A kőzetfúró szerszámok gyakran nedves, korrozív környezetben dolgoznak. A bányavíz, a fúrófolyadékok és a tárolási páratartalom korróziós gödröket hozhat létre, amelyek csökkentik a kifáradási ellenállást.
A korrózióvédelemnek mind a külső rúdfelületet, mind a belső öblítőfuratot le kell fednie, ahol alkalmazható. Foszfát alapú bevonatok, védőolajok, viaszok vagy más jóváhagyott korrózióvédő rendszerek használhatók a gyártó eljárásának és a helyi környezetvédelmi előírásoknak megfelelően.
A sörétezés javíthatja a fáradási teljesítményt is. Nyomófeszültséget hoz létre a felületi rétegben, ami segít megakadályozni a repedések kialakulását. A pontos sörétméretet, sebességet, lefedettséget és folyamatszabályozást az adott fúróacélhoz és geometriához kell validálni. A korábbi folyamatértékek hasznos referenciaként szolgálnak, de mérnöki megerősítés nélkül nem szabad azokat alkalmazni.
Fúrófej kialakítása és keményfém kiválasztása
A fúrófejnek meg kell egyeznie a kőzettípussal, a fúrási módszerrel, a furatátmérővel és a fúróberendezés teljesítményével. A pengés fúrók, keresztfúrók, gombos fúrók és egyéb kivitelek eltérő erősségekkel és korlátokkal rendelkeznek.
A penge alakú fúrófejek egyszerűek és hasznosak lehetnek sekély vagy kisebb furatok fúrásakor. Vágóéleik azonban egyenetlenül kophatnak, és nagy átmérők vagy igényes kőzetviszonyok esetén korlátozottabbak lehetnek.
A gombfúrófejek rugalmas gombelrendezést és többpontos kőzettörést kínálnak. Megfelelő alkalmazásokban nagyobb hatékonyságot, jobb nyomtávolság-tartást és hosszabb újraélezési intervallumokat biztosítanak. A gombok számát, átmérőjét, kinyúlását, távolságát, dőlését és az öblítési kialakítást rendszerként kell kiválasztani.
A keményfém kiválasztása a kopásállóság és a szívósság közötti egyensúlyt igényli. Egy keményebb keményfém minőség jobban ellenállhat a kopásnak, de érzékenyebb lehet a túlterhelésre, a hősokkra és a rossz utánélezésre. Egy szívósabb minőség jobban ellenállhat az ütéseknek és a változó kőzeteknek, de gyorsabban kophat a nagyon abrazív képződményekben.
A megfelelő keményfém minőséget ezért terepi kísérletekkel kell megerősíteni, figyelembe véve a kőzet koptatóképességét, keménységét, törési állapotát, fúrási energiáját, öblítését és a kívánt élettartamot.
Gombtartás és a bittest szilárdsága
A gombfúrófejek rögzítéséhez használhatunk meleg sajtolást vagy hideg sajtolást. Meleg sajtolás esetén a hevített fúrófej teste kitágul, lehetővé téve a gombok behelyezését, mielőtt az acél összehúzódna a hűtés során. Hidegen sajtolás esetén a gombokat szabályozott szoros illesztéssel préselik a furatokba.
Mindkét módszer pontos furatméreteket és megfelelő interferenciát igényel. A túlzott interferencia megrepedéshez vezethet a keményfémben, vagy képlékenyen deformálhatja a fúrófej testét. Az elégtelen interferencia a gomb elmozdulását vagy elvesztését okozhatja.
A fúrófej testének elég erősnek kell maradnia ahhoz, hogy fúrás közben, különösen a mérőeszköznél, megtartsa a gombokat. A mérőeszköz gombjai jelentős oldalfal-érintkezésnek és kopásnak vannak kitéve. Ha a gomblyukak deformálódnak, a mérőeszköz gombjai meglazulhatnak, és a fúró gyorsan veszíthet átmérőjéből.
A jó gombos fúrófej-kialakításhoz megfelelő öblítési térre is szükség van. A rossz forgácseltávolítás növeli az újraköszörülést, a hőt, a kopást és az energiafogyasztást. A jól megtervezett felületi hornyok és öblítőfuratok segítenek a forgács elvezetésében a furat aljáról.
Helyes terephasználat és karbantartás
Még a prémium fúrószerszámok is idő előtt meghibásodhatnak, ha helytelenül használják őket. A fegyelmezett üzemeltetési rutin elengedhetetlen.
Gallérozás közben alkalmazzon ellenőrzött ütést és csökkentse az előtolási erőt, amíg a furat létre nem jön. Miután a fúrófej megfelelően meg van vezetve, a fúrás az ajánlott üzemi beállításokkal folytatható. A túlzott előtolás növelheti a hajlítófeszültséget és felgyorsíthatja a fúrófej kopását. Az elégtelen előtolás káros szakítófeszültséget és ronthatja a fúrás hatékonyságát.
Kerülje a fúrószerszámok kalapáccsal való ütögetését a beszerelés vagy kiszerelés során. Használjon erre a célra szolgáló kiszerelő szerszámokat. A kalapácsok, kövek vagy nem megfelelő kezelés okozta külső sérülések jelentősen csökkenthetik a kifáradási élettartamot.
Tartsa tisztán a menetes csatlakozásokat, és megfelelő menetzsírral kenje őket. A forró csatlakozóhüvely vagy menetes terület túlzott súrlódásra, rossz illeszkedésre, szennyeződésre vagy kopásra utalhat. A sérült csatlakozókat és rudakat meg kell javítani vagy ki kell cserélni, mielőtt más alkatrészeket károsítanának.
Soha ne engedjen hosszan tartó vakégetést, ahol a fúródugattyú a fúróacélnak ütközik anélkül, hogy a fúrófejet a kőzetnek támasztaná. Ez súlyos visszavert szakítófeszültséget okozhat, és károsíthatja a keményfém betéteket, a gombrögzítést, a szárvégeket és a fúrórudakat.
A szerszámokat a túlzott kopás előtt köszörülje újra. A túlkopott vágóéleket nehéz keményfém pazarlása nélkül helyreállítani, és előfordulhat, hogy már olyan károkat okoztak, amelyek csökkentik a szerszám teljesítményét. A köszörüléshez megfelelő korongokat, mérsékelt nyomást és megfelelő hűtési módszereket kell használni a túlmelegedés és a repedés elkerülése érdekében.
Következtetés
A kőzetfúró szerszámok teljesítménye a tervezés, az anyagok, a gyártás, az üzemeltetés és a karbantartás teljes rendszerétől függ. Az erős fúróacél önmagában nem elég. A jó fúrógeometria önmagában nem elég. A teljes fúróvezetéknek kompatibilisnek kell lennie a fúróberendezéssel, a kőzetképződménnyel és a fúrási céllal.
A felületminőség, a hőkezelés, a korrózióvédelem, a keményfém-kiválasztás, a gombrögzítés, az öblítési kialakítás és a kezelői gyakorlat szabályozásával a fúróvállalkozók javíthatják a behatolás állandóságát, csökkenthetik a nem tervezett állásidőket és meghosszabbíthatják a fúrószerszámok élettartamát.



