
Kőzetfúró szerszámok meghibásodási elemzése és a hosszabb élettartam érdekében alkalmazott legjobb gyakorlatok
A kőzetfúró szerszámok a bányászat, az alagútfúrás, a kőfejtés és az építőipar egyik legmostohább mechanikai környezetében dolgoznak. A fúrófejeknek, fúrórudaknak, száradaptereknek és csatlakozóknak ismételt ütési energiát kell továbbítaniuk, miközben terhelés alatt forognak, és koptató kőzetben, porban, vízben és rezgésben működnek.
Mivel ezek a szerszámok fogyóeszközök, kopásuk várható. Az idő előtti meghibásodás azonban eltér a normál kopástól. A keményfém gombok kiesése, a fúrófej törése, a menet sérülése, a rúd törése és a korai fáradásos repedések miatt a fúrás már jóval a szerszám várható élettartamának elérése előtt leállhat.
Egy gyakorlati fúrószerszám-stratégiának két célra kell összpontosítania: a meghibásodás valódi okának azonosítására és a teljes fúrórendszer fejlesztésére. A szerszám élettartama a tervezéstől, az anyagminőségtől, a gyártási folyamattól, a szerszámválasztástól, az üzemi paraméterektől, a karbantartástól és a kezelői gyakorlattól függ.
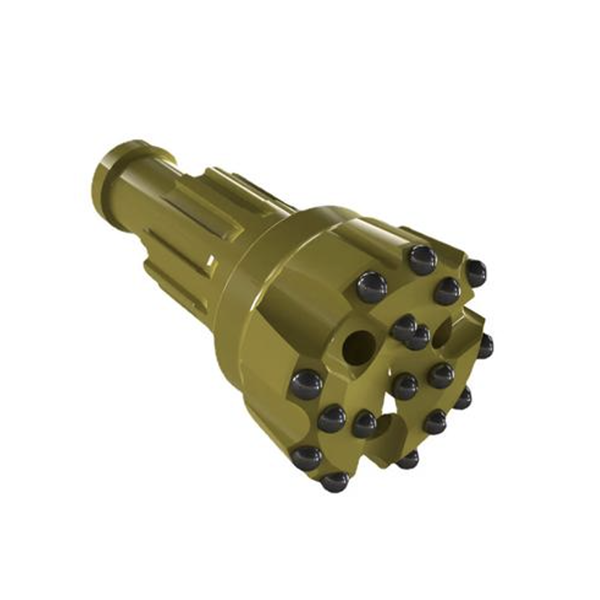
Gyakori fúrófej-meghibásodási módok
A fúrófejek meghibásodásait gyakran normál kopásra és rendellenes sérülésre osztják. A normál kopás fokozatosan következik be, ahogy a fúrófej kőzettel és fúrási hulladékkal érintkezik. A rendellenes sérülések közé tartoznak a törött keményfém betétek, az elveszett gombok, a törött fúrófej testek, a repedt pengék és a sérült csatlakozások.
A penge alakú fúrók esetében a vékony vágószárnyak gyorsan elkophatnak és elveszíthetik a geometriai stabilitásukat. A radiális kopás növekedésével a furat deformálódhat, megváltozhat a forgási ellenállás, és csökkenhet a vágási hatékonyság. Ha az acéltest nem biztosít elegendő támaszt a keményfém lapkáknak, lapkaveszteség is előfordulhat.
A gombok különböző meghibásodási mintázatokkal rendelkeznek. Gyakori példák közé tartozik az élkiválás, az élkitörés, a repedés, a test repedése, a „fejkiválás” és a nagy igénybevételnek kitett területek körüli törés. Az élkiválás különösen sérülékeny, mivel gyakran egyenetlen terhelésnek és nagy oldalirányú feszültségnek vannak kitéve.
Az ismételt ütések következtében a gomblyuk körüli anyag képlékenyen deformálódhat. A lyuk fokozatosan megnagyobbodhat vagy kiszélesedhet, csökkentve a keményfém gomb rögzítőerejét. Ha a gomblyuk illesztése túl kicsi, a bit-test keménysége túl alacsony, vagy a gomb behelyezési folyamata következetlen, a gomb rögzülése romolhat, és végül a gomb elvesztéséhez vezethet.
A forrasztás, az ötvözet minősége, a felület-előkészítés, a fűtésszabályozás és az üzemeltetési módszer szintén befolyásolhatja a keményfém megtartását. A keményfém lapka rögzítése nem csupán egyetlen tényezőtől függ. Ez a lapka geometriájának, a fészek kialakításának, az acéltest-megtámasztásnak, a csatlakozási módszernek és a fúrási körülményeknek a kölcsönhatásától függ.
Bittest törése és fáradtsága
A fúrótest törése gyakran kifáradási probléma. Az ismételt ütés és forgás ciklikus feszültséget okoz, különösen a geometria változásai közelében. Tipikus, nagy kockázatú területek közé tartozik a szár vége és a szoknya közötti átmenet, a gomblyukak alja, valamint az éles sarkok vagy hirtelen keresztmetszet-változások által érintett helyek.
A fáradásos repedések általában egy gyenge pontnál kezdődnek. Ez lehet megmunkálási nyom, éles belső sarok, helyi hőkezelési eltérés, korróziós gödör, anyagzárvány vagy ütés okozta kár a helytelen kezelésből. Ha egy repedés elkezdődik, az ismételt fúrási ciklusok miatt az addig növekedhet, amíg a fúrótest el nem törik.
A jó bitkialakítás csökkenti a feszültségkoncentrációt. A sima átmenetek, a megfelelő falvastagság, a megfelelő élrádiuszok és a kiegyensúlyozott gombelhelyezés mind hozzájárulnak az erő egyenletesebb eloszlásához. A gyártás során kerülni kell az érdes felületi hibákat, a nem megfelelő hőkezelést és a nem megfelelő korrózióvédelmet.
A terepi műveletek ugyanolyan fontosak. Az excentrikus fúrás, a rossz szár-fúró érintkezés, a túlzott előtolóerő és a szerszámok kalapáccsal való ütése olyan károkat okozhat, amelyek felgyorsítják a kifáradásos meghibásodást.
Fúrórúd meghibásodási módok
A fúrórúd kombinált ütési, hajlító, torziós és korrózióval kapcsolatos igénybevételnek van kitéve. Ezért nagy fáradási szilárdsággal, ütési szívóssággal, kopásállósággal és repedésterjedéssel szembeni ellenállással kell rendelkeznie.
A fúrórúd leggyakoribb meghibásodása a törés. A fáradásos törések ismételt ciklusok során alakulnak ki, és gyakran egy lokális hibánál kezdődnek. A lehetséges kiindulási pontok közé tartoznak a nemfémes zárványok, a porozitás, a fehér foltok, a felületi sérülések, a dekarbonizáció, a korróziós gödrök, a menetkopás és a rossz hőkezelés.
A rideg törés hirtelenebbül is bekövetkezhet. Fényes, kristályos törésfelületként jelentkezhet, kevés jellel a korábbi kifáradásos növekedésre. A rideg törés gyakran súlyos helyi hibával, túlzott keménységgel, kedvezőtlen maradékfeszültséggel, hirtelen keresztmetszeti változásokkal, kovácsolási hibákkal vagy nem megfelelő hőkezelési körülményekkel jár.
A menet kopása egy másik jelentős probléma. A laza vagy sérült menetek csökkentik az energiaátadást és mozgást hoznak létre a csatlakozásnál. Ez növelheti az ütőterhelést, elősegítheti a kifáradásos repedések kialakulását, és megnehezítheti a csatlakoztatást vagy a szétválasztást. A menet rendszeres ellenőrzése és a megfelelő kenés elengedhetetlen.
A szárvég meghibásodását a nem megfelelő keménység is okozhatja. A túl puha szárvég deformálódhat vagy gombaszerűen kinőhet. A túl kemény szakasz ütés hatására megrepedhet vagy eltörhet. A hőkezelési profilt az adott fúrórendszerhez és üzemi terheléshez kell megtervezni.
A szerszámok élettartamának javítása jobb tervezéssel
A hosszabb szerszáméltartam a megfelelő szerkezeti kialakítással kezdődik. A gombos fúrófejek esetében a keményfém gombok méretének, alakjának, kinyúlási magasságának és elhelyezésének meg kell egyeznie a kőzet állapotával és a fúrási alkalmazással. Az élgomboknak megfelelő alátámasztásra van szükségük, mivel súlyos oldalirányú és excentrikus terheléseknek vannak kitéve.
A gombél szélének túlzott dőlésének csökkentése javíthatja a terheléseloszlást és az ütésállóságot. A megfelelő szoros illeszkedés, a megfelelő gomblyukminőség és az erősebb bittest-támasztás javíthatja a gombok rögzítését.
Az öblítés kialakítása ugyanilyen fontos. A hatékony öblítés eltávolítja a forgácsot a furat aljáról, és csökkenti az újraköszörülést. Egy jó öblítőrendszer segít csökkenteni az energiafogyasztást, a fúró hőmérsékletét és lassítani az abrazív kopást. Ha a forgácsot nem távolítják el hatékonyan, a fúrónak ismételten össze kell zúznia a már törött anyagot, ami növeli mind az acéltest, mind a keményfém lapkák kopását.
A fúrórúd kialakításának a hosszú élettartamot is támogatnia kell. A pontos menetek, a megfelelő menetgeometria, a szabályozott felületi edzés és a jó egyenesség mind hozzájárulnak a csatlakozások károsodásának és a kifáradás kockázatának csökkentéséhez. A hengerlés vagy más szabályozott alakítási módszerek javíthatják a felület állapotát bizonyos területeken, de a végső folyamatot az adott termékre vonatkozóan validálni kell.
Anyag- és gyártási minőség
Az anyagválasztásnak egyensúlyt kell teremtenie a szívósság, a kopásállóság, a kifáradási szilárdság, a korrózióállóság és a keményfém-tartó képesség között. A fúróacélt és a fúrótest acélját a tervezett hőkezelési és kőzetfúrási körülményekhez kell kiválasztani.
A forráscikk számos történelmi acélminőséget és teljesítményreferenciát sorol fel. Ezeket az adatokat nem szabad univerzális specifikációkként kezelni. A modern anyagválasztásnak a minősített mérnöki adatokon, a beszállítói képességeken, a szükséges szerszámgeometrián, a fúrási körülményeken és az alkalmazandó szabványokon kell alapulnia.
A gyártási minőség ugyanilyen fontos. A hőkezelést szabályozni kell, hogy elkerüljük a túlzott dekarbonizációt, az egyenetlen keménységet, a repedést a lehűlési repedésektől vagy a kedvezőtlen maradékfeszültségektől. Forrasztott bitek esetében a fűtőberendezéseknek lehetővé kell tenniük az állandó hőmérséklet-szabályozást és minimalizálniuk az oxidációt. Az acéltestet és a keményfém betétek felületeit az illesztés előtt meg kell tisztítani.
Gombfúrófejek esetében a meleg behelyezés stabil gombtartást biztosíthat számos közepes és nagy átmérőjű alkalmazásban, ha a folyamatot megfelelően szabályozzák. A hideg behelyezés is hatékony lehet, de ehhez pontos furatmegmunkálás, jó felületi minőség, megfelelő ütközés és megbízható beépítési vezérlés szükséges.
Helyes fúrási gyakorlatok
Még egy jól megtervezett szerszám is idő előtt meghibásodhat, ha helytelenül használják. A kezelőknek számos alapvető gyakorlatot kell követniük:
Kezdje a gallérvágást szabályozott előtolással, és hagyja, hogy a fúrófej beüljön, mielőtt a teljes fúróteljesítményt ráadja.
Tartsa a fúrórudat, a csatlakozót és a száradaptert egy vonalban és teljesen rögzítve.
Megfelelő öblítést biztosítson a vágási hulladék eltávolításához és a fúrófej lehűtéséhez.
Kerülje a száraz fúrást, ha a szerszám és az alkalmazás átöblítést igényel.
Rendszeresen ellenőrizze a szerszámokat kopás, repedések, laza gombok, sérült menetek és korrózió szempontjából.
A kopott keményfémet a komolyabb károsodás előtt köszörülje újra.
A darabokat ne kézi kalapáccsal ütögetve távolítsa el; használjon megfelelő eltávolító szerszámokat.
Ha egy szerszám beszorul, kerülje az ütődést. Használjon ellenőrzött öblítést és óvatos előtolást és visszahúzást a fúróberendezés gyártójának biztonságos üzemeltetési eljárásának megfelelően.
Cserélje ki a kopott vagy sérült fúrórúd alkatrészeit, mielőtt azok károsítanák a rendszer más részeit.
Következtetés
A kőzetfúró szerszám meghibásodása általában kölcsönhatásban álló tényezők eredménye, nem pedig egyetlen hiba. A fúrótest repedését, a keményfémveszteséget, a fúrórúd törését és a menet kopását befolyásolhatja a kialakítás, az anyag, a hőkezelés, a gyártási minőség, a fúrási körülmények és az üzemeltetés.
A hosszabb élettartam eléréséhez a legmegbízhatóbb út a rendszerszemlélet: a kőzethez és a fúrótornyhoz megfelelő szerszám kiválasztása, ellenőrzött gyártási folyamatok alkalmazása, megfelelő fúrási paraméterek fenntartása, az alkatrészek rendszeres ellenőrzése és a kezelők képzése a káros gyakorlatok elkerülése érdekében. Ez javítja a behatolás állandóságát, csökkenti az állásidőt és csökkenti a méterenkénti teljes fúrási költséget.



