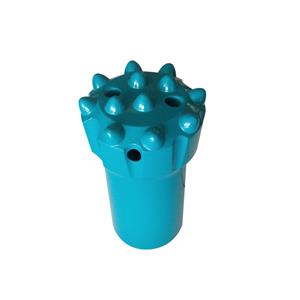
Miért dönti el a hőkezelés, hogy egy menetes gombfúrófej túléli-e a munkát?
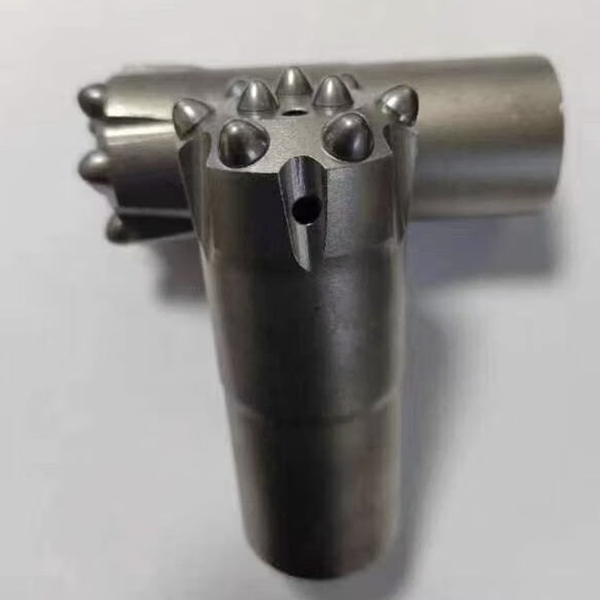
Egy menetes gombfúrófej tökéletesen nézhet ki, amikor elhagyja a gyárat. A menetek tiszták. A keményfém gombok szorosan ülnek. A test felülete sima.
Aztán a föld alá kerül.
Néhány óra kemény fúrás után a történet egészen másképp alakulhat. Az egyik bit tartja a méretét, rögzíti a gombokat, és készen áll a következő műszakra. Egy másikon viszont sokkal korábban, mint bárki várta volna, menetkárosodás, testrepedések, rendellenes kopás vagy meglazult lapkák alakulnak ki.
A különbség kívülről nem mindig látható. Gyakran a hőkezelésen múlik.
Egy menetes gombfúró esetében a hőkezelés nem egy végső kozmetikai lépés. Ez az a folyamat, amely meghatározza, hogy az acéltest megfelelő-e a szilárdság, a szívósság, a kopásállóság és a fáradási ellenállás egyensúlya a nagy ütésű kőzetfúráshoz.
Ha rosszul bánunk ezzel az egyensúlyozással, egy jó bitkialakítás is kudarcot vallhat a terepen.
Egy gombos test állandó stressz alatt él
A kőzetfúrás durva munka. A kőzetfúró minden egyes ütése feszültséghullámot küld a száradapteren, a fúrórúdon, a meneteken és a fúrótesten keresztül. Ugyanakkor a fúró forog, a keményfém betétek aprítják és vágják a kőzetet, az öblítés pedig abrazív forgácsokat juttat a felületen és a hornyokon keresztül.
A menetes gombos bittestnek mindezzel meg kell birkóznia.
Elég keménynek kell lennie ahhoz, hogy ellenálljon a kopásnak a menetek, az öblítőfuratok és a gombfészek körül. Elég szívósnak is kell lennie ahhoz, hogy elkerülje a rideg repedéseket ütés hatására. Ha túl puha, a fúrófej gyorsan elkopik. Ha túl kemény, a test sebezhetővé válik a repedésekkel szemben, amikor a fúrási körülmények súlyossá válnak.
Ezért a hőkezelést ellenőrzött gyártási folyamatként, nem pedig általános receptúraként kell kezelni.
Az acél kémiája számít. A fúrófej alakja és effektív keresztmetszete számít. A kemence légköre, a fűtési sebesség, az áztatási idő, a kioltási módszer és a megeresztési ciklus is számít. Ha ezek közül a változók közül egyet megváltoztatunk a többi ismerete nélkül, a végső tulajdonságok eltérhetnek a tervtől.
Az acéllal kezdj, ne a kemencével
A hőkezelési folyamat jóval azelőtt megkezdődik, hogy egy darabka belépne a kemencébe.
A menetes gombos bitekhez gyakran használt ötvözött acélok közé tartoznak a 45CrNiMoV vagy a 42CrMo, a kialakítástól és a gyártó eljárásától függően. Ezeket az anyagokat azért választják, mert ellenőrzött kezelés után a szilárdság és a szívósság hasznos kombinációját fejleszthetik ki.
De az anyagtanúsítvány önmagában nem garantálja a jó zablatestet.
Kovácsolás után az előkezelés, például a normalizálás vagy a lágyítás segíthet a belső feszültség enyhítésében, a szemcseszerkezet finomításában, és egyenletesebb kiindulási feltételeket teremthet a megmunkáláshoz és a végső edzéshez. Ennek a szakasznak a kihagyása, vagy következetlen kezelése a folyamat későbbi szakaszában problémákat okozhat.
A felület-előkészítés is fontos. Az olaj, a vízkő és a szennyeződés befolyásolhatja a melegedést és hozzájárulhat a felület dekarbonizációjához. Ez azért fontos, mert pontosan a felület az a hely, ahol a menetkopás, a test kopása és a kifáradásos károsodás gyakran elkezdődik.
Egy egyenetlen felületi réteggel rendelkező bittest első ránézésre elfogadhatónak tűnhet, mégis használat közben kiszámíthatatlanul viselkedhet.
A fűtésszabályozás védi a tartósságot
Az egyik leggyakoribb hőkezelési hiba, hogy a hőmérsékletet tekintik az egyetlen fontos számnak.
Nem az.
A célzott melegítési hőmérsékletnek illeszkednie kell az adott acélminőséghez és a kívánt végső tulajdonságokhoz. Az ipari referenciák egyes ötvözött acélból készült fúrótestek esetében 850-920°C körüli edzési tartományt sorolhatnak fel, de a helyes beállítás nem univerzális. Annak az anyagra, a méretekre és a kívánt eredményre vonatkozó jóváhagyott folyamatspecifikációból kell származnia.
A túlmelegedés különösen káros. Szemcsésedést okozhat, csökkentheti a szívósságot és növelheti a rideg viselkedés kockázatát ütés hatására. A fúrófej teste a kezelés után elég keményen próbára válhat, de még mindig nem rendelkezik a nehéz fúrási körülményekhez szükséges ütésállósággal.
A melegítési sebesség is számít. A menetes gombfúró nem egy egyszerű, egyenletes acéltömb. Öblítőjáratokkal, gomblyukakkal, menetes területekkel és a szelvényvastagság változásaival rendelkezik. A gyors vagy egyenetlen melegítés hőfeszültséget okozhat, mielőtt a kioltás egyáltalán megkezdődne.
Komplex geometriák esetén a szakaszos melegítés és előmelegítés csökkentheti a felület és a mag közötti hőmérsékletkülönbséget. Ez segít csökkenteni a torzulás vagy repedés esélyét a következő lépés során.
A cél nem egyszerűen a test gyors felmelegítése, hanem az egyenletes felmelegítés.
A kockázat a kioltásnál nő
A kioltás hozza létre a kopásállósághoz szükséges kemény szerkezetet, de ez az a pont, ahol a hőfeszültség veszélyessé válik.
A hűtőközeg megválasztása befolyásolja mind a hűtési sebességet, mind a deformáció kockázatát. A víz és a sós víz agresszíven hűl, de gyors lehűlésük növelheti a repedés vagy deformáció esélyét. Az olaj általában kevésbé súlyos, és számos menetes gombos bitalkalmazásnál szabályozottabb hűtési profilt biztosíthat.
Nincs univerzálisan alkalmazható „legjobb” edzési közeg. A döntés az acél edzhetőségétől, a fúró méreteitől, a geometriától és a végső teljesítménycéltól függ.
A lényeg a következetes kontroll.
A hűtőközegnek stabil hőmérsékletre és keringésre van szüksége. A fúrótestnek a megfelelő irányban kell belépnie a közegbe. Az egyenetlen hűtés az egyik területet keményebbé, a másikat lágyabbá, a harmadikat pedig túlzott maradékfeszültségnek teheti ki. Terepi használat során ezek a gyenge pontok általában a menetgyökök, az öblítési formák vagy a testprofil átmenetei körül mutatkoznak meg.
Ezért egy hőkezelő sornak a kioltást megismételhető műveletként kell kezelnie, nem pedig egyszerű bemerítési és hűtési lépésként.
A hőkezelés biztosítja a bit testének a működési egyensúlyát.
Egy frissen edzett test kemény lehet, de a keménység önmagában nem a cél. A nem edzett vagy rosszul edzett acél túlzott feszültséget tarthat fenn, és túl rideggé válhat az ütvefúráshoz.
A megeresztés csökkenti a maradék feszültséget, és a keménységet és a szívósságot egy használható tartományba állítja.
Az időzítés számít. A kioltás utáni késleltetett megeresztés növelheti a repedés kockázatát. A hőmérsékletet és a tartási időt is az adott acélhoz és a kívánt tulajdonságokhoz kell kiválasztani. Például egyes nagy szívósságú fúrófej-alkalmazásoknál 550 °C feletti megeresztési hőmérsékletet alkalmaznak, a végső keménységet pedig gyakran egy szabályozott tartományon belül, például HRC 44-48-on belül célozzák meg. Ezek az adatok folyamatreferenciák, és nem helyettesítik a gyártó minősített hőkezelési specifikációját.
A valódi kérdés mindig ugyanaz: képes-e a fúrófej elnyelni az ismételt ütéseket anélkül, hogy elveszítené a kopásállóságot, amely védi a meneteket és a gombfészkeket?
Ez az egyensúly, amelynek elérésére egy jó edzési ciklus épül.
A menetek és az öblítőfuratok körüli részleteket nem szabad figyelmen kívül hagyni
Nem minden kudarc a kezdetektől fogva elkezdődik.
Az éles belső átmenetek, az érdes menetkiegyenlítő területek, a karcolások és a simítóhornyok körüli gyenge kidolgozás koncentrálhatja a feszültséget. Edzés és ismételt ütések hatására ezek a területek repedések valószínű kiindulópontjává válnak.
A jó tervezési és kidolgozási gyakorlat szerint ahol lehetséges, éles sarkok helyett sima sugarakat kell használni. A kritikus menetes területeknek tisztáknak és sérülésmenteseknek kell lenniük. Az öblítő furatok és hornyok különös figyelmet igényelnek, mivel ezek abrazív kopást és a változó profilvastagságot együttesen okozzák.
A legjobb hőkezelési eljárás sem képes teljes mértékben kompenzálni az alkatrész tervezése vagy megmunkálása során elkerülhető feszültségnövekedéseket.
A minőségellenőrzés igazolja a folyamatot
Egy menetes szárú bitet nem szabad csak a megjelenése alapján megítélni.
A több helyen végzett keménységvizsgálat segít megerősíteni a test egységességét. A menetgyökér és a test felülete körüli vizsgálatok feltárhatják, hogy a kezelés elérte-e a legfontosabb területeket. A metallográfiai vizsgálat egy további ellenőrzési szintet biztosíthat, olyan problémákat keresve, mint a túlmelegedés, a dekarbonizáció vagy a nem megfelelő mikroszerkezet.
A fúróvállalkozók számára ezért fontos a beszállítói minőségellenőrzés. Egy olcsó, de nem egyenletes hőkezelésű fúró végül többe kerülhet a korai csere, a csökkent behatolási sebesség, a menethibák és a váratlan állásidő miatt.
A fúrótest az az alap, amely összetartja a keményfémet, a menetet és az öblítő kialakítást. Ha a hőkezelés szabályozott, az egész szerszámnak nagyobb esélye van a feladatának ellátására: épségben marad, a méreteken marad, és hatékonyan továbbítja a fúrási energiát a kőzeten keresztül.