
Keresztfúró meghibásodási módok és az élettartam meghosszabbítása kőzetfúrás során
A keresztfúrókat továbbra is széles körben használják a szénbányászatban, az alagútfúrásban, a kőfejtésben és az általános kőzetfúrásban. Egyszerű geometriájuk, erős vágószerkezetük és praktikus teljesítményük alkalmassá teszi őket számos kis és közepes teljesítményű fúrási alkalmazáshoz. A keresztfúró azonban egyben fogyóeszköz is, amely ismételt ütés, forgás, kopás és hő hatására működik.
Amikor egy keresztfúró korán meghibásodik, a költség nem korlátozódik a fúrófej cseréjére. A korai meghibásodás csökkentheti a behatolási sebességet, megszakíthatja a fúrást, károsíthatja a fúróacélt, eltömítheti az öblítőfuratokat, rossz minőségű furatokat hozhat létre, és növelheti a munkaidőt. Nehéz esetekben egy törött alkatrész helyreállítási munkálatokat igényelhet, vagy a furatot félbehagyhatják.
A keresztfúrószerszám-meghibásodások többsége négy terület közül egyhez vagy többhöz kapcsolódik: a fúrószerszám kialakításához, az anyagminőséghez, a gyártási folyamathoz és a terepi üzemeltetéshez. A tipikus meghibásodási módok ismerete segít a kezelőknek és a fúrószerszám-vásárlóknak jobb döntéseket hozni és javítani a szerszám élettartamát.
1. A bitszoknya tágulása és repedése
Az egyik gyakori hiba a szoknya tágulása, amelyet gyakran repedés követ. A szoknya a keresztfúró alsó része, amely a fúrófejet a fúróacélhoz köti. Mérettartónak kell maradnia, miközben átadja az ütési energiát és biztonságos csatlakozást biztosít.
Amikor a szoknya kitágul, a belső kúp vagy csatlakozási terület meglazulhat. A fúrófej fokozatosan mélyebbre mozdulhat a fúróacélra, miközben a szár lépcsőt vagy kopási pontot hozhat létre a szoknya alján. Ez laza csatlakozásokhoz, eltömődött öblítőfuratokhoz, törött darabokhoz, szártöréshez és a fúrófej idő előtti meghibásodásához vezethet.
A szoknya tágulása akkor fordulhat elő, ha a fúrótest szerkezeti szilárdsága nem elegendő az alkalmazott terheléshez. Ha a szoknyafal túl vékony, a kúpos furat szöge nem megfelelő, vagy a beszúrási mélység nem elegendő, akkor a fúrótest nem biztos, hogy elegendő támaszt nyújt.
Az anyagtulajdonságok is számítanak. Egy túl kemény darab törékennyé válhat és ütés hatására megrepedhet. Egy túl puha darab könnyebben deformálódhat vagy tágulhat. A megfelelő hőkezelési körülményeknek egyensúlyt kell teremteniük a szívósság, a keménység és a deformációval szembeni ellenállás között.
A működési gyakorlat súlyosbíthatja a problémát. A szár és a kúpos furat közötti rossz illeszkedés, a fúrófej helytelen beszerelése vagy eltávolítása, a túlzott kalapácsolás és a nem megfelelő utánköszörülés mind károsíthatja a csatlakozási területet. A kezelőknek rendszeresen ellenőrizniük kell az illeszkedő felületeket, és kerülniük kell a sérült fúróacél használatát új fúrófejjel.
2. A fúrótest fáradásos törése
A fáradásos törés egy másik jelentős meghibásodási mód. Gyakran a fúrótest „derék” részén található, a szárrész és a fúrószoknya alsó része közötti átmenet közelében.
Ennek a helynek viszonylag kis keresztmetszete lehet, és ismételt ütési ciklusok során feszültségkoncentráció alakulhat ki. A kőzetfúró minden ütése terhelési ciklust hoz létre. Több ezer ciklus alatt még egy kis geometriai hiba vagy felületi hiba is kiindulópontjává válhat a fáradásos repedésnek.
A forráscikk megjegyzi, hogy a fúrótest törésének nagy része ezen az átmeneti területen történik. Ez kiemeli a sima szerkezeti tervezés és a gondos gyártás fontosságát.
Számos tényező növelheti a fáradásos törés kockázatát:
Nem elegendő szoknyafal vastagság
Éles átmenetek a belső és külső felületek között
Kis lekerekítési sugarak vagy éles sarkok
Nem megfelelő anyagszilárdság vagy szívósság
Egyenetlen hőkezelés
Durva megmunkálási nyomok és felületi hibák
Felületerősítés vagy korrózióvédelem hiánya
Rossz érintkezés a szár és a bit csatlakozása között
Excentrikus ütés fúrás közben
Nem megfelelő eltávolítási módszerek, például a fúrófej kézi kalapáccsal való ütése
A jó fúróforma-kialakításnak kerülnie kell a profilvastagság hirtelen változásait. A sima sugarak és a kiegyensúlyozott geometria segítenek csökkenteni a feszültségkoncentrációt. A gyártás során a megmunkálási nyomokat ellenőrizni kell, és a hőkezelésnek állandó tulajdonságokat kell eredményeznie a kritikus zónákban.
Terepi használat során a kezelőknek kerülniük kell a kopott fúrófej erőltetését a fúrás folytatására, miután túlzott rezgést vagy rendellenes ütést észleltek. Egy kis repedés gyorsan megnőhet ismételt terhelés alatt.
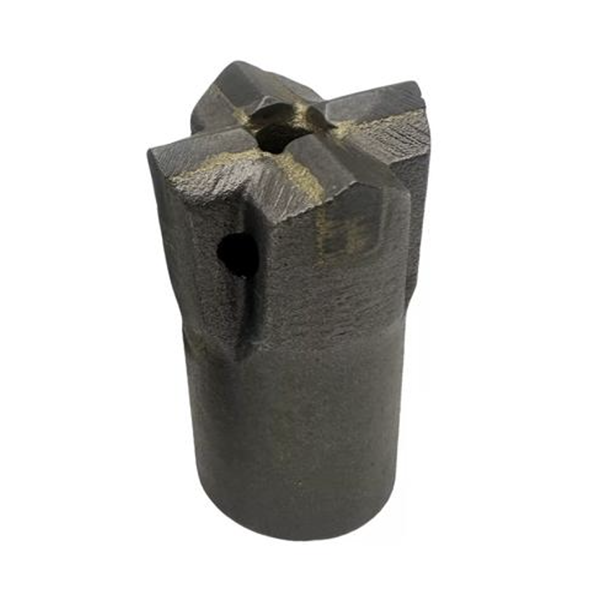
3. Lapkaveszteség és pengeszétválás
A keresztfúrók általában keményfém lapkákat vagy keményfém vágóelemeket használnak. Ha ezek a lapkák meglazulnak, megrepednek vagy kiesnek, a fúrási teljesítmény gyorsan romolhat.
A lapkaveszteség általában a rossz forrasztási vagy kötési minőséghez kapcsolódik. Az acéltestnek, a keményfém betétnek, a hozaganyagnak és a kötés kialakításának együtt kell működnie. Ha a forrasztási folyamatot nem szabályozzák megfelelően, a kötésnek lehet, hogy nincs elég szilárdsága az ismételt ütések és hőciklusok elviseléséhez.
A lapkafészek geometriája is fontos. A fészeknek megfelelően kell alátámasztaniuk a keményfémet, miközben lehetővé kell tenniük a megfelelő forrasztási vastagságot és anyagáramlást. Ha a lapka nincs megfelelően felhelyezve, az érintkezés egyenetlen lehet, és a terhelés egy kis területre koncentrálódhat.
A lapkaveszteség lehetséges okai a következők:
Helytelen forrasztási hőmérséklet vagy idő
Nem kompatibilis forrasztóötvözet
Felületi szennyeződés forrasztás előtt
Helytelen lapka-fészek geometria
Rossz lapkapozicionálás
Túlzott ütésterhelés
Száraz fúrás és túlmelegítés
Súlyos rezgés a rossz fúrási beállítás miatt
A gyártóknak ellenőrzött forrasztási eljárásokat kell alkalmazniuk, és ellenőrizniük kell a lapka beépítésének minőségét. A kezelőknek biztosítaniuk kell az öblítés hatékonyságát, és le kell állítaniuk a fúrást, ha egy lapka meglazul vagy megsérül.
4. Korai keményfém törés
A keményfém lapkák rendkívül kemények és kopásállóak, de nem immunisak a sérülésekre. A keményfém korai meghibásodása élletöredezés, saroktörés, repedés, lapkatörés vagy teljes lapkavés formájában jelentkezhet.
Az ok összefüggésben lehet a fúró kialakításával, a keményfém minőségével, a gyártási minőséggel, a fúrási körülményekkel vagy a kezelő viselkedésével. A keményfém betétnek elegendő alátámasztást kell kapnia az acéltest részéről, és illeszkednie kell a kőzet állapotához. Az abrazív, kemény kőzetekhez alkalmas keményfém minőség másképp viselkedhet, mint a lágyabb vagy erősen repedezett képződményekben használt.
A nem megfelelő fúrási gyakorlat gyakran jelentősen hozzájárul a keményfém korai meghibásodásához. Gyakori példák közé tartozik a száraz fúrás, a túlzott melegítés, a furat aljának megütése hatékony behatolás nélkül, a vágóél túlélezése, valamint a fúrófej használata sérült vagy egyenetlen furatban.
A száraz fúrás különösen káros, mivel csökkenti a hűtést és a forgácseltávolítást. A hő gyorsan felhalmozódhat, gyengítve a forrasztási kötést és növelve a keményfém hőfeszültségét. A rossz öblítés a forgács újbóli összezúzódását is lehetővé teszi, ami növeli a kopást és a rezgést.
Az utánélezés egy másik fontos tényező. Egy kopott keresztmarót meg kell élezni, mielőtt a keményfém súlyosan károsodna. A túlzott élezés azonban túlságosan éles, gyenge élt eredményezhet, amely gyorsan letörik. Az utánélezésnek a kívánt vágási geometriát kell visszaállítania, nem pedig egyszerűen csak anyagot kell eltávolítania.
Megelőző intézkedések a keresztfúró hosszabb élettartamáért
A hosszabb élettartamú keresztfúró a megfelelő kiválasztással kezdődik. A fúró kialakításának, a keményfém minőségének, az acéltestnek, a kúpos rendszernek és az öblítési elrendezésnek meg kell egyeznie a kőzet keménységével, a koptatási tulajdonságokkal, a fúróberendezéssel és a furatmérettel.
A kezelőknek a megelőző karbantartási rutint is be kell tartaniuk:
Fúrás előtt ellenőrizze a fúrófej és a szár illeszkedését
Vizsgálja meg a keményfém lapkákat repedések, lazaság és túlzott kopás szempontjából
Hatékony levegő- vagy vízöblítés fenntartása
Kerülje a száraz fúrást, ahol öblítésre van szükség
Használja a megfelelő ütés-, forgás- és előtolási beállításokat
A kopott vágóélek utánköszörülése a súlyos keményfémkárosodás előtt
Ne üsse meg a bitet a beszerelés vagy eltávolítás során
A sérült fúróacélt, a kopott szárakat és a deformálódott rudakat haladéktalanul cserélje ki
Rögzítse a rendellenes meghibásodási mintákat és tekintse át a fúrási körülményeket
Következtetés
A keresztfúró meghibásodását ritkán okozza egyetlen tényező. A szoknya tágulása, a test kifáradásos törése, a lapkaveszteség és a keményfém törése a tervezési korlátok, az anyagtulajdonságok, a gyártási eltérések és a helytelen használat kombinációjából adódhat.
A fúróvállalkozók számára a leghatékonyabb stratégia egy jól elkészített keresztfúró kiválasztása, a fúrási körülményekhez való illesztése, valamint a megfelelő öblítési és karbantartási gyakorlatok betartása. Ez a megközelítés javíthatja a behatolás egyenletességét, csökkentheti a váratlan állásidőt, és csökkentheti a fúrt méterenkénti összköltséget.



