Hogyan befolyásolják az üreges acélhengerlési folyamatok a H22 fúrórúd élettartamát?
Hogyan befolyásolják az üreges acélhengerlési folyamatok a H22 fúrórúd élettartamát?
Az üreges fúróacél az alapvető nyersanyag, amelyet a kőzetfúró rudak gyártásához használnak. Hengerlési folyamata közvetlen hatással van a belső furat minőségére, a mikroszerkezetre, a kifáradási ellenállásra és az általános élettartamra.
A 40SiMnCrNiMo acélból készült H22 fúrórudak esetében általában három gyártási eljárást hasonlítanak össze: fúrt maggal történő meleghengerlés, melegbeszúrás, majd meleghúzás, és melegbeszúrás, majd meleghengerlés. Mindegyik módszer eltérő belső felületi feltételeket teremt, és így befolyásolja a fúrórúd teljesítményét a bányászati alkalmazásokban.
Három üreges acélgyártási módszer
Fúrt maghengerlés
Ez a folyamat egy átmenő furat fúrásával kezdődik egy tömör acél tuskóba egy mélyfúró géppel. A tuskót ezután egy hengerelt tüskén melegen hengerelik.
Mivel a belső furatot megmunkálással hozzák létre, a belső felület sima és mentes a tipikus átszúrási hibáktól, például a szakadástól és a karcolásoktól. Emellett nagy méretpontosságot is biztosít. A fő hátrányok az alacsonyabb anyagkihasználás, a magasabb megmunkálási költség és az alacsonyabb termelési hatékonyság.
Forró piercing és forró rajzolás
Ebben az eljárásban a felmelegített tuskót egy Mannesmann lyukasztóval kilyukasztják, hogy üreges nyersdarabot hozzanak létre. A nyersdarabot ezután meleghúzással méretre csökkentik.
Ez az eljárás magas termelékenységet és magas hozamot kínál, így gyakori eljárás a H22 hatszögletű üreges fúróacél esetében. A lyukasztási művelet azonban szakadásokat és mikrorepedéseket okozhat a belső falon. Ezek a hibák a fúrás során kifáradásos repedések kialakulásának kezdeti pontjaivá válhatnak.
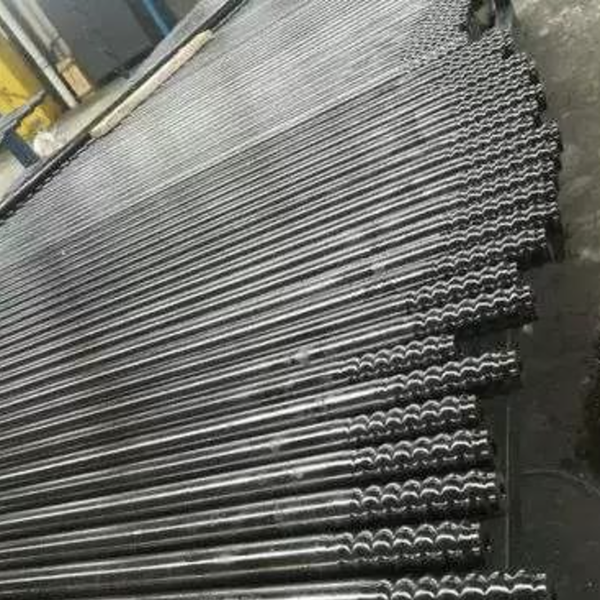
Meleg piercing és meleghengerlés
Ez a módszer szintén meleglyukasztással kezdődik, de az üreges nyersdarabot tüskével támogatott meleghengerléssel, nem pedig meleghúzással redukálják.
A meleghúzással összehasonlítva a meleghengerlés egyenletesebb deformációt és jobb fémfolytonosságot eredményez. Nagyobb potenciált kínál a mikroszerkezet javítására és a hosszabb végső élettartamra.
A belső felület minősége számít
Az üreges acél belső felülete azért fontos, mert az öblítőfuratban lévő hibák ismételt ütésterhelés alatt a feszültséget koncentrálhatják.
A fúrt és magfúrt melegen hengerelt acél jellemzően sima belső fallal rendelkezik, szakadási vagy hajtogatási hibák nélkül. A melegen átszúrt anyagok eltérő mértékű szakadást, barázdálódást és oxidációt mutathatnak. A két melegen átszúrási eljárás közül a melegen átszúrás, majd a meleghengerlés valamivel jobb belső furatminőséget biztosíthat, mint a melegen átszúrás, majd a meleghúzás.
Ipari élettartam tesztelési eredmények
Terepi tesztelés során H22 hatszögletű üreges acélt állítottak elő azonos hőfokozatú 40SiMnCrNiMo tuskóból mindhárom módszerrel. A későbbi hőkezelési folyamatot szabványosították, és a kész fúrórudakat bányászati fúrási műveletekben tesztelték.
A fúrt és maggal ellátott melegen hengerelt fúrórudak érték el a legmagasabb átlagos élettartamot. A melegen átszúrt-meleghúzott, valamint a melegen átszúrt-meleghengerelt fúrórudak átlagos élettartama általában hasonló volt.
A meghibásodási módok azonban eltérőek voltak. A melegen lyukasztott és melegen húzott rudaknál nagyobb valószínűséggel fordult elő korai fáradásos törés, amely a belső furatból eredt. A melegen lyukasztott és melegen hengerelt rudak egyenletesebb szerkezettel rendelkeztek, és nagyobb potenciált mutattak a magasabb maximális élettartamra a további folyamatoptimalizálás után.
Következtetés
Az üreges acélhengerlési technológia közvetlenül befolyásolja a fúrórúd kifáradási élettartamát. A fúrt maghengerlés a legjobb belső furatminőséget és kifáradási élettartamot kínálja, bár magasabb költségekkel és alacsonyabb hatékonysággal jár.
A melegen átszúrás, majd a meleghengerlés egyenletesebb deformációt biztosít, mint a meleghúzás, és nagyobb potenciállal rendelkezik a mikroszerkezet javítására és a H22 fúrórudak maximális élettartamának meghosszabbítására. A gyártók és a fúróvállalkozók számára a belső furatminőség ellenőrzése elengedhetetlen a kifáradásos hibák csökkentése és a kőzetfúrás megbízhatóságának javítása érdekében.