
acél hot-button fúrókhoz kőzetfúrásban
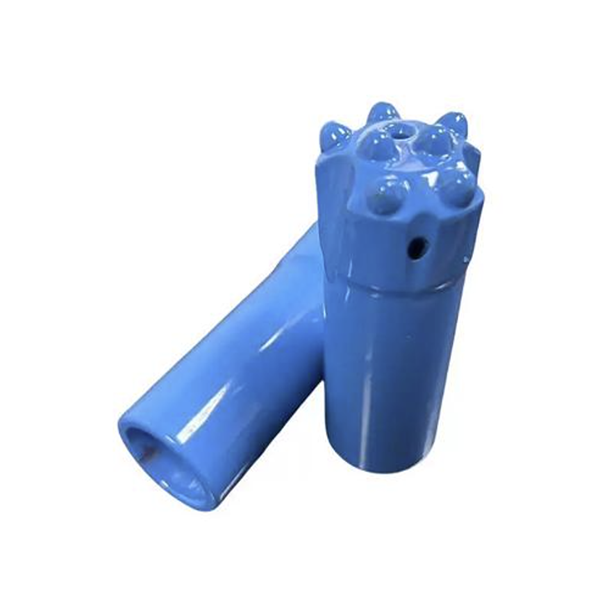
A menetes gombos fúrófejek kritikus fontosságú szerszámok hidraulikus fúrótornyokhoz, bányászati műveletekhez, alagútfúrási projektekhez és kőfejtő alkalmazásokhoz. Nagyfrekvenciás ütési energiát kell átvinniük a kemény kőzetbe, miközben ellenállnak a kopásnak, a rezgésnek, a korróziónak és az ismételt terhelésnek.
Egy gombos fúrófej nem egyszerűen egy acél test, amelybe keményfém gombok vannak beépítve. Teljesítménye a fúrófej geometriájának, a keményfém minőségének, a gombok rögzítési módjának, a test acéljának, a hőkezelésnek, a megmunkálási pontosságnak, az öblítési kialakításnak és az üzemi körülményeknek a kölcsönhatásától függ.
Az igényes közepes és mély furatok fúrásakor a melegbeforrasztást széles körben hatékony módszernek tekintik a keményfém gombok rögzítésére. A melegbeforrasztás azonban különleges követelményeket támaszt a fúrótesthez használt acéllal szemben. Az anyagnak megfelelő tágulást kell biztosítania melegítés közben, szilárdságát meg kell őriznie lehűlés után, biztonságosan meg kell támasztania a keményfém gombokat, és szívósságát ütés alatt is meg kell őriznie.
Ez a cikk ismerteti a fő gombrögzítési módszereket, a forróleválasztásos gombbitek anyagkövetelményeit, valamint a megbízhatóság javítását elősegítő gyártási ellenőrzéseket.
Miért fontosak a gombfejek?
A gombfúró közvetlenül érintkezik a kőzettel és töri azt. Ismétlődő ütéseknek, abrazív forgácsoknak, víz- vagy levegőöblítésnek, fúrási rezgésnek és korrozív bányászati körülményeknek van kitéve. Nagy teljesítményű fúrás során a fúrótest és a keményfém betétek percenként több ezer ütési ciklust szenvednek el.
Ha a fúrótest nem elég szilárd, a gomblyukak deformálódhatnak és elveszíthetik tartóerejüket. Ha a test túl rideg, repedések keletkezhetnek a gomblyukak, az öblítőfuratok vagy a menetes csatlakozások körül. Ha a hőkezelés nem következetes, a fúró korai kifáradásos meghibásodást, rossz idomtartást vagy gombvesztést szenvedhet.
Egy kiváló minőségű gombfúrónak ezért olyan acéltestre van szüksége, amely egyensúlyt teremt a keménység, a szívósság, a fáradási ellenállás, a kopásállóság, a hőstabilitás és a megmunkálhatóság között.
Fő keményfém gombrögzítési módszerek
Három elterjedt módszer létezik a keményfém gombok kőzetfúró testbe rögzítésére: forrasztás, hidegsajtolás és meleg behelyezés.
Forrasztás
A forrasztás volt az egyik legkorábbi gombrögzítési módszer. A keményfém gombot egy előkészített furatba helyezik, és egy forrasztóötvözettel, gyakran réz vagy ezüst alapúval kötik össze.
Ennek a módszernek viszonylag alacsonyak lehetnek a gomblyuk-pontosságra és a gombméretre vonatkozó követelményei. Az eljárás azonban gondos hőszabályozást, tiszta illesztési felületeket, megfelelő forrasztóötvözetet és megfelelő illesztési hézagot igényel. A rossz forrasztás üregeket, elégtelen illesztési szilárdságot, esztétikai hibákat és a gombok korai elvesztését okozhatja.
A forrasztott gombos bitek továbbra is megfelelőek lehetnek bizonyos kis átmérőjű vagy alacsony igényű alkalmazásokhoz, de általában kevésbé alkalmasak a modern hidraulikus fúrótornyokon használt nagy ütésállóságú menetes gombos bitekhez.
Hidegen sajtolva
A hidegsajtolás szoros illesztést alkalmaz. A keményfém gombot külső erővel egy kisebb furatba préselik. A gomb átmérője és a furat átmérője közötti különbség hozza létre a tartóerőt.
A hidegsajtolás viszonylag könnyen érthető és hatékony termelést tesz lehetővé. Ugyanakkor nagy lokális feszültséget is okozhat mind a keményfémben, mind a fúrófej testében. Ha az illesztés helytelen, a keményfém megrepedhet a beszerelés során, vagy a test károsodhat a gomblyuk körül.
A hidegen sajtolt fúrófejek megfelelő alkalmazásokban jól teljesíthetnek, de a hosszú távú stabilitás nagymértékben függ a megmunkálási pontosságtól, az anyagtulajdonságoktól, az interferencia-szabályozástól és a fúrási körülményektől.
Forró behelyezés
A meleg behelyezés a fúrófej teste és a keményfém gomb közötti hőtágulási különbséget használja ki. Az acél test felmelegszik, ami a gomblyuk kitágulását okozza. A keményfém gomb ezután kisebb mechanikai erővel beszerelhető. Ahogy a test lehűl, a lyuk összehúzódik, és biztonságos illesztést hoz létre a gomb körül.
Ez a módszer csökkentheti a beszerelés során keletkező károkat, mivel a keményfém és acél test nincs kitéve ugyanolyan nagy nyomóerőnek, mint a hideg behelyezéskor. Megfelelő szabályozás esetén a meleg behelyezés stabil gombtartást biztosíthat a nagy teljesítményű menetes gombos biteknél.
A folyamatot gondosan kell megtervezni. A melegítési hőmérséklet, a lyukátmérő, a gomb átmérője, az interferenciaérték, a test-acél összetétele, a hűtési módszer és a hőkezelési körülmények mind befolyásolják a végeredményt.
Anyagkövetelmények a forró behelyezésű gombos fúrófejekhez
A forróleválasztásos gombos bitekhez kiválasztott acélnak számos követelménynek kell megfelelnie.
Először is, hőkezelés után megfelelő keménységet és szilárdságot kell biztosítania. A forráscikk a hőkezelt állapotban lévő fúrótest referencia keménységi tartományát körülbelül HRC 40-50-ben határozza meg. Ezt nem szabad univerzális gyártási specifikációnak tekinteni. A helyes célérték a fúró átmérőjétől, a keményfém méretétől, a kőzetviszonyoktól és a gyártó mérnöki szabványától függ.
Másodszor, az acélnak jó szívóssággal kell rendelkeznie. A túl kemény test megrepedhet a gomblyukak vagy a menet töve körül. A túl puha test ütés hatására deformálódhat, és a gombok meglazulhatnak.
Harmadszor, jó fáradási szilárdsággal és kopásállósággal kell rendelkeznie. A fúrótest ismételt ütési ciklusoknak és a fúrt anyagokkal, valamint a furat falával való koptató érintkezésnek van kitéve.
Negyedszer, az acélnak hasznos hőstabilitást és megfelelő hőtágulási együtthatót kell biztosítania. Ezek a tulajdonságok elősegítik, hogy a fúrófej meleg behelyezésekor kiszámíthatóan táguljon, és lehűlés után is megőrizze a gombrögzítő erőt.
Végül az anyagnak megmunkálhatónak kell lennie. A menetes gombfúrófejeknél a menet, a gomblyukak, az öblítőfuratok, a felületprofil és a forgácseltávolító hornyok pontos megmunkálása szükséges. A rossz felületkezelés vagy a megmunkálási nyomok feszültségkoncentrálóvá válhatnak, és hőkezelés után kifáradásos repedésekhez vezethetnek.
Ötvözettervezési szempontok
A nagy teljesítményű gombacélok általában szén, króm, nikkel, molibdén, vanádium, mangán és szilícium kombinációit tartalmazó ötvözetrendszereken alapulnak. Minden elem más tulajdonságokkal járul hozzá a gyártáshoz.
A szén befolyásolja a szilárdságot és a keménységet, de a túlzott széntartalom csökkentheti a szívósságot és megnehezítheti az acél megmunkálását.
A króm javíthatja az edzhetőséget, a kopásállóságot, a megeresztési stabilitást és a korrózióállóságot.
A nikkelt gyakran használják a szívósság, különösen az ütésállóság és az alacsony hőmérsékleti teljesítmény javítására.
A molibdén javíthatja a megeresztési ellenállást és csökkentheti a megeresztési ridegedésre való hajlamot.
Megfelelő szabályozás mellett a vanádium hozzájárulhat a szemcsefinomításhoz és -erősödéshez.
A forráscikk egy korábban ajánlott acélminőséget, a Q45NiCr1Mo1VA-t tárgyalja melegen behelyezett gombos fúrófejekhez. Ezt inkább műszaki referenciának, mint univerzális ajánlásnak kell tekinteni. Az acélválasztást kohászati vizsgálatokkal, folyamatpróbákkal és terepi teljesítményadatokkal kell validálni. A gyártóknak meg kell erősíteniük, hogy minden anyag megfelel a jelenlegi rajzaiknak, minőségbiztosítási rendszerüknek, az ügyfél követelményeinek és a vonatkozó szabványoknak.
Gyártási útvonal és minőségellenőrzés
Egy ellenőrzött gombbit gyártási útvonal a következőket foglalhatja magában:
Nyersanyag előkészítése rúdanyagból vagy kovácsolt anyagból
A fúróprofil, az öblítőhornyok, a vízlyukak és a menet megmunkálása
A bit testének hőkezelése
Gomblyukak precíziós fúrása vagy dörzsárazása
Furatméretek mérése és ellenőrzése
Keményfém gomb előkészítése
Forró behelyezés
Felülettisztítás
Korrózióvédelem
Végső ellenőrzés és csomagolás
A menet és a gomblyuk felületei különös figyelmet érdemelnek. A szerszámnyomok, karcolások, egyenetlenségek és felületi hibák a kifáradás kezdeti helyei lehetnek. A cikk hangsúlyozza, hogy a megmunkálási hibák felerősödhetnek a hőkezelés során, ami korai meghibásodási kockázatot jelent.
A gomblyukak pontossága elengedhetetlen, mivel a forró behelyezés a gondosan ellenőrzött illeszkedéstől függ. A gombok behelyezése előtt ellenőrizni kell a lyukak méreteit, kerekdedségét, felületi állapotát és elhelyezkedését.
Hőkezelési szabályozások
A hőkezelés határozza meg, hogy a kiválasztott acél rendelkezik-e a kívánt tulajdonságokkal. A cél nem pusztán a keménység elérése. A folyamatnak olyan mikrostruktúrát kell létrehoznia, amely szívósságot, szilárdságot, kopásállóságot és kifáradási teljesítményt biztosít a kívánt keménységi szinten.
A szabályozott eljárás magában foglalhatja a feszültségmentesítést vagy stabilizációt, az előmelegítést, az ausztenitesítést, a edzést és a megeresztést. A védőgázas vagy vákuumos eljárás segíthet az oxidáció és a dekarbonizáció csökkentésében.
A gyors vagy egyenetlen hevítés hőfeszültséget okozhat. A helytelen edzés torzulást vagy repedést okozhat. A nem megfelelő megeresztés túlzott ridegséget okozhat, vagy csökkentheti a gombok rögzítési teljesítményét.
Emiatt a hőkezelési paramétereket képzett anyagmérnököknek kell kidolgozniuk és jóváhagyniuk. A műszaki cikkekben szereplő korábbi értékek és berendezéspéldák hasznos referenciaként szolgálhatnak, de nem helyettesíthetik a jelenlegi validációt.
Következtetés
A meleg behelyezés egy értékes gombrögzítési módszer a menetes gombfúrófejek esetében, amelyeket igényes kőzetfúrási alkalmazásokban használnak. Sikere nem csupán a fúrótest melegítésétől és a keményfém gombok behelyezésétől függ. A megbízható teljesítményhez megfelelő acél, szabályozott interferencia, precíz gomblyukak, stabil hőkezelés, tiszta megmunkálás és szigorú végellenőrzés szükséges.
Amikor a fúrótest anyagát és a folyamatvezérlést a fúrási körülményekhez igazítják, a melegen behelyezett gombos fúrók erősebb gombtartást, jobb fáradási teljesítményt, hosszabb élettartamot és alacsonyabb fúrási költséget biztosítanak méterenként.



