
Hogyan gyártják a hidraulikus fúrórudakat a megbízható kőzetfúráshoz?
Egy hidraulikus fúrórúd kinézetre egyszerű acélcsőnek tűnhet, pedig a kőzetfúró rendszer egy rendkívül mérnökileg kidolgozott része. Erős ütési energiát, forgást, öblítőközeget és előtoló erőt kell továbbítania a fúrószálon keresztül, miközben megőrzi az egyenességet és ellenáll a fáradásnak.
Bányászatban, kőfejtésben, alagútfúrásban és infrastrukturális fúrásokban a fúrórúd köti össze a kőzetfúrót a fúrófejjel. Ha a rúd meghajlik, túlzottan kopik, menete megsérül, vagy terhelés alatt eltörik, a fúrás azonnal leáll. Az eredmény a termelési idő kiesése, a szerszámok sérülése, a helyreállítási munkálatok szükségessége és egy használhatatlan furat lehet.
Ezért a kiváló minőségű hidraulikus fúrórudakat ellenőrzött sorozatú ellenőrzéssel, megmunkálással, hőkezeléssel, egyengetéssel és korrózióvédelemmel állítják elő. Minden egyes lépés hozzájárul a rúd végső teljesítményéhez a terepen.
Kezdve az üreges fúróacéllal
A gyártási folyamat üreges fúróacéllal kezdődik. A tömör acélrudakkal ellentétben az üreges acél belső öblítőfurattal rendelkezik, amely lehetővé teszi, hogy a levegő vagy a víz áthaladjon a fúrószálon, és eltávolítsa a forgácsot a furat aljáról.
A gyártás megkezdése előtt minden egyes acélcsövet ellenőrizni kell. Az egyenesség különösen fontos. Ha a bejövő anyag túlzottan görbült, azt további megmunkálás és hőkezelés előtt korrigálni kell. Az egyenes, egyenletes csővel való kezdés segít csökkenteni a végső ütést, és jobb furatpontosságot biztosít a fúrás során.
Ehhez a munkához általában hidraulikus pontkiegyenesítő berendezéseket használnak. Állítható támaszok pozicionálják a rudat, és a kiválasztott pontokon szabályozott nyomást alkalmaznak a hajlítás korrigálása érdekében. Ez a folyamat óvatosságot igényel, mert a túlzott erő helyi károsodást vagy maradék feszültséget okozhat.
A cél nem csak az, hogy a rúd egyenesnek tűnjön. A cél az is, hogy a rúd simán forogjon, hatékonyan adja át az energiát, és segítsen a fúrófejet a kívánt furatpályán tartani.
A fúrórúd testének és menetes szakaszainak megmunkálása
A beérkező ellenőrzés és kiegyenesítés után a fúrórúd megmunkálásra kerül. A pontos útvonal a rúd kialakításától, a menetrendszertől, a csatlakozás stílusától és a gyártó folyamatképességétől függ.
A menetes szakaszok kritikus fontosságúak, mivel ezek kötik össze a fúrórudat a száradapterrel, a csatlakozóhüvellyel és a fúróhegygel. Ezeknek a csatlakozásoknak ellen kell állniuk az ismételt ütéseknek és forgásoknak anélkül, hogy meglazulnának, megrepednének, vagy elveszítenék a méretpontosságukat.
A menetes területet megmunkálás előtt zúzással lehet kovácsolni. A zúzással megnő az anyag keresztmetszete a csatlakozási zónában, ami több anyagot biztosít a menet számára és javítja a csatlakozási terület szilárdságát. A kialakítástól függően a gyártók dörzshegesztést is alkalmazhatnak a menetes adapter vagy a végrész rúdtesthez való csatlakoztatásához.
A dörzshegesztés kétféleképpen alkalmazható. Az egyik megközelítésben először a végalkatrészt illesztik össze, majd megmunkálják a végső menetet. Egy másik megközelítésben a menetszakaszt munkálják meg, mielőtt a dörzshegesztett alkatrészt a rúdtesthez csatlakoztatnák. A legjobb módszer a terméktervtől, a hegesztési minősítéstől, a megmunkálási sorrendtől és a minőségellenőrzési követelményektől függ.
Kovácsolás vagy hegesztés után hidraulikus másolóesztergák vagy CNC esztergák munkálják meg a külső profilt és a menetgeometriát. A pontos menetméretek elengedhetetlenek. A rossz menetillesztés csökkent energiaátadáshoz, felgyorsult kopáshoz, nehézkes szétkapcsoláshoz vagy korai csatlakozási meghibásodáshoz vezethet.
További megmunkálások lehetnek a fogantyúhornyok, kulcslapolások vagy a meghajtással kapcsolatos jellemzők. A vízszintes marási eljárással ezek a részletek állandó helyen és méretben hozhatók létre.
Felület-előkészítés hőkezelés előtt
Hőkezelés előtt a rúd felületének tisztának kell lennie. A homokfúvást vagy sörétezést általában az olaj, a vízkő és az oxidációs termékek eltávolítására használják a rúdtestről.
Ez a lépés azért fontos, mert a felületi szennyeződés befolyásolhatja a hőkezelés állandóságát, és megnehezítheti a későbbi ellenőrzést. A tiszta felület lehetővé teszi a gyártó számára, hogy a rúd kemencébe kerülése előtt azonosítsa a nyilvánvaló megmunkálási hibákat, hegesztési szabálytalanságokat vagy felületi sérüléseket.
A felület-előkészítés nem csak esztétikai jellegű. Elősegíti az ismételhető hőkezelést, a jobb sörétezési eredményeket és a hatékonyabb korrózióvédelmet a gyártás után.
Hőkezelés kopásállóság és fáradási szilárdság érdekében
A hőkezelés a fúrórudak gyártásának egyik legfontosabb szakasza. A hidraulikus fúrórudakat gyakran alacsony széntartalmú, magas ötvözetű, levegőn edzhető acélokból vagy rokon ötvözött acélminőségekből készítik, amelyeket azért választanak ki, hogy kemény külső réteget fejlesszenek ki, miközben megtartják a szívós magot.
Két gyakori kezelési mód a cementálás és az indukciós felületkeményítés.
A karbonizálás során a rúd felületét szénben gazdag kemenceatmoszférában dúsítják szénnel. Ez az eljárás kopásálló bevonatot hozhat létre a rúd külső részén és – az eljárástól függően – az öblítőfurat falán belül. A karbonizálás után a rudat lehűtik és megeresztik, hogy elérjék a kívánt egyensúlyt a felületi keménység és a mag szívóssága között.
A forráscikk körülbelül 925°C-os cementálási hőmérsékletet ír le, és HRC 58-60 felületi keménységet, közel HRC 43-as magkeménységet ad meg. Ezeket az adatokat inkább folyamatpéldákként, mint univerzális specifikációkként kell kezelni. A tényleges beállításokat képzett hőkezelő mérnököknek kell megerősíteniük az acélminőség, a rúd méretei, a burkolatmélységi követelmények és a helyi gyártási szabványok alapján.
Az indukciós felületkeményítés nagyfrekvenciás melegítést, majd edzést és megeresztést alkalmaz a kiválasztott zónák edzéséhez. Először a rúdtestet lehet kezelni, majd a menetszakaszokat további kezelésnek vetni alá. Ez a megközelítés lehetővé teszi a gyártók számára, hogy az edzést a legnagyobb kopású területekre összpontosítsák, miközben más területeken megőrzik a szívósságot.
Mindkét módszer megbízható fúrórudakat tud előállítani megfelelő szabályozás mellett. A választás a szükséges kifáradási élettartamtól, a kőzetviszonyoktól, a fúrási mélységtől, a rudak kialakításától, a rendelkezésre álló berendezésektől és a gazdasági céloktól függ.
Sörétezés és belső lyukkezelés
Hőkezelés után a rúd sörétezésnek van kitéve. Ez az eljárás apró acélsörétekkel vagy más közegekkel bombázza a felületet, hogy előnyös nyomófeszültséget hozzon létre a külső rétegben.
Fúrórudak esetében a sörétezés javíthatja a kifáradási ellenállást azáltal, hogy csökkenti a kis felületi tökéletlenségek hatását. Mivel a rúd ismételt ütéseknek és forgásoknak van kitéve, a kifáradási teljesítmény fontos szempont.
Az öblítőfurat belső sörétkezelést is kaphat. A belső felület nagy sebességű levegőnek, víznek és abrazív fúróforgácsnak van kitéve. A felület állapotának javítása hosszabb élettartamot biztosíthat és csökkentheti a belső kopással kapcsolatos problémák esélyét.
A folyamatot gondosan kell szabályozni. A nem megfelelő lövésméret, intenzitás, lefedettség vagy felület-előkészítés csökkentheti az eredményt, vagy nem kívánt felületi károsodást okozhat.
Végső kiegyenesítés és ellenőrzés
A hőkezelés apró méretváltozásokat vagy torzulásokat okozhat. Emiatt a kész rudak gyakran precíziós egyengetésen esnek át a hőkezelés és a sörétezés után.
Egy tárcsás jelzővel ellátott hidraulikus egyengetőgép segíthet biztosítani, hogy a rúd megfeleljen az előírt egyenességi tűréshatárnak. Az egyenesség elengedhetetlen a stabil forgáshoz és a furatminőséghez. A túlzott ütésű rúd növelheti a rezgést, felgyorsíthatja a menet kopását, és hozzájárulhat a furat eltéréséhez.
A végső ellenőrzésnek a következőket kell magában foglalnia:
Teljes hossz és külső átmérő
Menetprofil és menetillesztés
Rúd egyenessége és kifutása
Felületi állapot
Hőkezelési keménység
Öblítőfurat állapota
Hegesztési varrat integritása dörzshegesztés esetén
Korrózióvédelmi lefedettség
Igényes alkalmazások esetén a gyártók további roncsolásmentes vizsgálatot vagy kohászati ellenőrzéseket is alkalmazhatnak a hegesztések minőségének, a tokmélységnek és a belső anyagállapotnak az ellenőrzésére.
Korrózióvédelem és tárolás
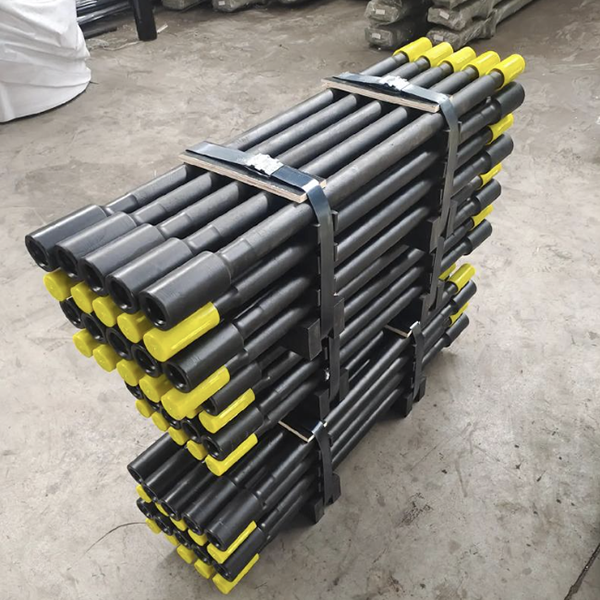
Az utolsó szakasz a korrózióvédelem. Speciális korróziógátló bevonatok vagy olajok vihetők fel a rúd külső felületére és a belső öblítőfuratra. Ez megvédi a szerszámot szállítás, tárolás és használaton kívüli időszakok alatt.
A korrózió károsíthatja a meneteket, ronthatja a csatlakozás minőségét, és gödrösödést okozhat, ami a kifáradás kiindulópontjává válhat. A megfelelő csomagolás, a száraz tárolás és a menetvédelem ezért a fúrórúd minőségének megőrzésének részét képezi a gyártás után.
Következtetés
A hidraulikus fúrórudak gyártása sokkal több, mint egyszerű vágás és menetvágás. Végső teljesítményük az anyagvizsgálattól, az egyengetéstől, a precíz megmunkálástól, a szabályozott hőkezeléstől, a felületerősítéstől, a végső beállítástól és a korrózióvédelemtől függ.
A fúróvállalkozók számára a fúrórúd értékét a megbízható fúrt méterek, a stabil furategyenesség, a csökkentett állásidő és az alacsonyabb fúrási összköltség méri. A gyártók számára a következetes folyamatszabályozás az alapja annak, hogy olyan fúrórudakat szállítsanak, amelyek ellenállnak a nehéz kőzetfúrási körülményeknek.



