
Meleg extrudálás kúpos fúrókhoz: Gyakorlatias út a jobb kőzetfúró szerszámgyártáshoz
A kúpos fúrók kritikus munkadarabok számos fúrási és feltárási alkalmazásban. Koptató környezetben működnek, ismétlődő ütésterhelésnek vannak kitéve, és jelentős mennyiségben fogynak el bányászati, kőfejtési, geotechnikai fúrási és építési projektek során. Ezen körülmények miatt a gyártóknak egyensúlyt kell teremteniük a fúró szilárdsága, a méretkonzisztencia, a termelési hatékonyság és az anyagköltség között.
A hagyományos kúpos fúrófej-gyártás gyakran köracélból indul ki, és esztergálásra, marásra és egyéb forgácsolási folyamatokra támaszkodik a végső forma létrehozása érdekében. Ez az eljárás ismerős és rugalmas, de számos kihívást is jelenthet. Az összetett profilok több megmunkálási időt igényelnek, az anyagkihasználás alacsony lehet, és a forgácsolás által létrehozott megszakított fémáramlás csökkentheti a kifáradási ellenállást a nagy igénybevételű területeken.
A meleg extrudálás egy másik gyártási lehetőséget kínál a kiválasztott kúpos fúróformákhoz. A fűtött nyersdarab szabályozott hőmérsékleti tartományban, az anyag átkristályosodási hőmérséklete alatt történő kialakításával a gyártók csökkenthetik az alakváltozási ellenállást, miközben fenntartják a jó méretszabályozást és a folyamatosabb belső szemcseáramlást. A fúrószerszám-gyártók célja nem egyszerűen a megmunkálás helyettesítése. Egy stabilabb gyártási folyamat létrehozása, amely támogatja a minőséget, a termelékenységet és a hosszú távú szerszámmegbízhatóságot.
Miért fontos a kúpos fúrófej formázási módszere?
Egy kőzetfúró szerszámnak hatékonyan kell átadnia az ütési energiát a fúrószálról a kőzetre. A fúrótestnek ezért ellen kell állnia az ismétlődő terheléseknek, a rezgésnek, a kopásnak és a kifáradásos repedés kockázatának. A gyártási minőség közvetlen hatással van erre a teljesítményre.
Amikor egy kúp alakú alkatrészt főként megmunkálással állítanak elő, nagy mennyiségű anyag távolítható el az eredeti rúdból. Ez növelheti a hulladékot és meghosszabbíthatja a ciklusidőket. A megmunkálás az eredeti fémszerkezetet is felfedi, ahelyett, hogy a szálak áramlását a végső forma körül terelné.
Az alakításon alapuló eljárás nagyobb mennyiségű anyagot takaríthat meg, és segíthet abban, hogy a belső áramlási vonalak kövessék az alkatrész külső kontúrját. Elvileg ez előnyös lehet a ciklikus terhelésnek kitett alkatrészek esetében. A végeredmény azonban számos tényezőtől függ, beleértve az anyagválasztást, a fűtésszabályozást, a szerszám kialakítását, a kenést, az alakítóerőt, a hőkezelést és a minőségellenőrzést.
Emiatt a meleg extrudálást inkább szabályozott gyártási rendszernek, mint egyetlen gyártási lépésnek kell tekinteni.
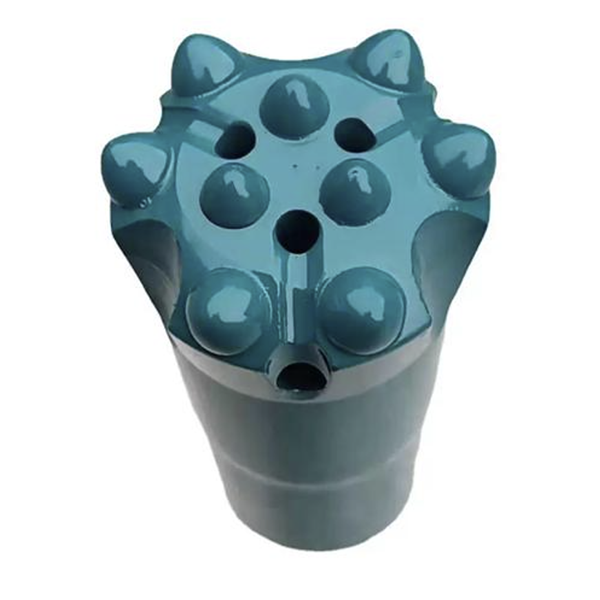
Mi a meleg extrudálás?
Az extrudálási folyamatokat a formázási hőmérséklet szerint gyakran hideg extrudálásra, meleg extrudálásra és forró extrudálásra osztják.
A hidegen sajtolt alkatrészek kiváló méretpontosságot és felületi minőséget biztosítanak, de az anyag deformációs ellenállása viszonylag magas. Ez növeli a szükséges préskapacitást és szerszámterhelést. A hidegen sajtolt alkatrészek további kezelést is igényelhetnek az alakváltozási keményedés kezelése érdekében.
A meleg extrudálás jelentősen csökkenti az alakítási ellenállást, de nagyobb oxidációt, alacsonyabb méretpontosságot és felületi minőségi problémákat okozhat.
A meleg extrudálás célja egy köztes megoldás biztosítása. A munkadarabot szobahőmérséklet fölé, de az átkristályosodási tartomány alá melegítik. A megfelelő hőmérsékleten az anyag könnyebben alakítható, mint hideg extrudálás esetén, miközben elkerülhetők a magas hőmérsékletű alakítással járó méret- és méretszabályozási problémák.
Kúpos fúrófejek gyártásánál a meleg extrudálás számos lehetséges előnnyel járhat:
Alacsonyabb alakítóerő a hideg extrudáláshoz képest
Jobb méretkontroll, mint sok melegalakítási útvonalon
Csökkentett anyagveszteség a kiterjedt forgácsolási műveletekhez képest
Potenciálisan javított fémáramlás az alkatrész profilja körül
Alkalmas nagy volumenű gyártásra, ha a szerszámozás és a folyamatirányítás jól bevált
Melegen extrudált kúpos fúrófej folyamatútvonala
Egy tipikus folyamat a megfelelő előgyártmány átmérőjének és hosszának kiválasztásával kezdődik. Az előgyártmányt gondosan kell méretezni, hogy minimalizáljuk a túlzott deformációt, miközben biztosítjuk, hogy elegendő anyag álljon rendelkezésre a szerszámüreg kitöltéséhez. A jó előgyártmány-előkészítés elősegíti a stabil kitöltést, csökkenti a hibák kockázatát, és segít megvédeni az alakítószerszámokat.
A munkadarabot ezután a megadott alakítási hőmérsékletre melegítik. A pontos hőmérsékleti ablak az acélminőségtől, az alkatrész geometriájától, az alakváltozás mértékétől és a berendezés képességeitől függ. Közepes széntartalmú ötvözött acélok, például a 40Cr esetében az eredeti műszaki vita azt mutatja, hogy a szabályozott melegalakítási tartomány csökkentheti az alakváltozással szembeni ellenállást, miközben elkerülhető a lényegesen magasabb hőmérsékletekkel járó súlyos felületi oxidáció.
Az indukciós melegítés általában hasznos, mivel gyors és megismételhető melegítést biztosít. A célhőmérsékletet azonban folyamatpróbákkal és termelésfigyeléssel kell ellenőrizni. A túlmelegítés fokozhatja az oxidációt és a felületi vízkövet, míg a nem megfelelő melegítés növelheti a formázási terhelést és felgyorsíthatja a szerszámkopást.
Melegítés után kenőanyagot visznek fel a munkadarabra és a szerszámüregre. A nyersdarabot a szerszámba helyezik, pontosan pozicionálják, és formára préselik. A szerszám az alakítási löket után kinyílik, és egy kidobórendszer eltávolítja a kész munkadarabot.
Ez egyszerűen hangzik, de minden egyes szakaszhoz ellenőrzés szükséges. Az egyenetlen melegítés, a rossz kenés, a helytelen nyersdarab mérete vagy az instabil szerszámbeállítás hiányos kitöltődéshez, beragadáshoz, méretváltozáshoz vagy a szerszám idő előtti meghibásodásához vezethet.
A kenés szerepe
A kenés a meleg extrudálás egyik legfontosabb része. A kenőanyagnak csökkentenie kell a súrlódást, védenie kell a szerszám felületét, segítenie kell a munkadarab áramlását az üregbe, és hatékonynak kell maradnia az alakítási hőmérsékleten.
Kúpos fúrófejek gyártásához a kenőanyag-rendszer tartalmazhat grafit alapú anyagokat vagy más, a kiválasztott folyamathoz megfelelő magas hőmérsékletű készítményeket. A kenőanyagnak megbízhatóan kell tapadnia a szerszám felületéhez, és stabil filmet kell képeznie az alakítás során. Ha a kenés nem egyenértékű, a prés terhelése megnőhet, a felületminőség romolhat, és a szerszám gyorsabban kophat.
A gyártóknak olyan kísérletekkel kell validálniuk a kenőanyag teljesítményét, amelyek figyelembe veszik az alakítási hőmérsékletet, a tartózkodási időt, a nyomást, a szerszámanyagot és az alkatrész geometriáját. Egy olyan kenőanyag, amely jól működik az egyik présgépen vagy szerszámtervnél, egy másik gyártási környezetben nem biztos, hogy ugyanúgy fog működni.
A szerszámtervezés szempontjai
A szerszám kialakítása nagyban befolyásolja, hogy egy meleg extrudálási folyamat stabil és kereskedelmileg praktikus-e. A kúp alakú munkadarabok gyakran változó átmérőjűek és összetett kontúrokkal rendelkeznek, ezért a szerszámnak az anyagáramlást túlzott súrlódás vagy lokális feszültségkoncentráció okozása nélkül kell vezetnie.
Az osztott szerszámszerkezet hasznos lehet a formázott kúpos darabok eltávolításához. A szerszám illesztési felületeinek kúpossági szöge különösen fontos. Ha a kúposság túl nagy, az illesztési felületek terhelés alatt elválhatnak. Ha túl kicsi, a szerszám nehezen oldható, vagy a folyamat során elveszítheti a stabilitását.
Az eredeti műszaki megbeszélés során a tesztelt tervben a 15 fokos kúpot hatékony referenciaként azonosították. Ezt az értéket nem szabad univerzális specifikációként kezelni. Ez egy folyamatreferencia, amelyet a gyártás során használt tényleges anyaggal, alkatrészmérettel, présűrítménnyel és szerszámszerkezettel kell megerősíteni.
Egy megbízható kidobó mechanizmus is elengedhetetlen. Amikor a kialakított kúpos fúrófej szorosan illeszkedik a lyukasztóhoz vagy a szerszámüreghez, a kézi eltávolítás lelassíthatja a ciklust és biztonsági kockázatokat okozhat. Egy megfelelően megtervezett ütköző és kidobó rendszer segít elválasztani a munkadarabot a szerszámtól, és támogatja a folyamatos termelést.
Termelési előnyök és minőségellenőrzés
A megmunkálást domináló eljárással összehasonlítva a meleg extrudálás javíthatja az anyagkihasználást és csökkentheti a forgácsolási műveletek számát. Javíthatja a gyártási hatékonyságot is az ismételhető, nagy volumenű alkatrészek esetében. A technológia különösen vonzó ott, ahol az alkatrész geometriája elég összetett ahhoz, hogy a megmunkálás lassú legyen, de elég szabványosított ahhoz, hogy indokolt legyen a dedikált szerszámok használata.
A meleg extrudálás azonban nem minden kúpos fúrófej esetében automatikusan a legjobb választás. Figyelembe kell venni a szerszámbefektetést, a szerszám karbantartását, a présgép képességét, az anyag állandóságát és a minőségellenőrzési erőforrásokat.
Egy átfogó ellenőrzési tervnek tartalmaznia kell a méretellenőrzéseket, a felületi állapot ellenőrzését, a keménység ellenőrzését a szükséges hőkezelés után, valamint a belső hibák értékelését, amikor az alkalmazás megkívánja. A gyártóknak figyelemmel kell kísérniük az alakítóerőt, a nyersdarab hőmérsékletét, a kenési állapotot és a szerszámkopás trendjeit is. Ezek a feljegyzések megkönnyítik a folyamatbeli eltérés azonosítását, mielőtt az minőségi problémává válna.
Következtetés
A meleg extrudálás ígéretes módszert kínál kúpos fúrófejek és más olyan kőzetfúró szerszámalkatrészek gyártására, amelyek szilárdságot, állandóságot és hatékony gyártást igényelnek. A szabályozott melegítés, a megfelelő kenés, a stabil szerszámkialakítás és a megbízható kidobás kombinálásával a gyártók csökkenthetik az alakítási ellenállást, miközben megőrzik a hasznos méretpontosságot és javítják az anyagkihasználást.
A legfontosabb tanulság az, hogy az alakítási folyamatot komplett rendszerként kell megtervezni. A hőmérséklet, a nyersanyag geometriája, a szerszámozás, a kenés, a préskapacitás és az ellenőrzési szabványok mind együttesen működnek. Gondos validálással a meleg extrudálás értékes gyártási módszerré válhat a fúrószerszám-gyártó vállalatok számára, amelyek mind a termelékenységet, mind a termék tartósságát szeretnék javítani.



